


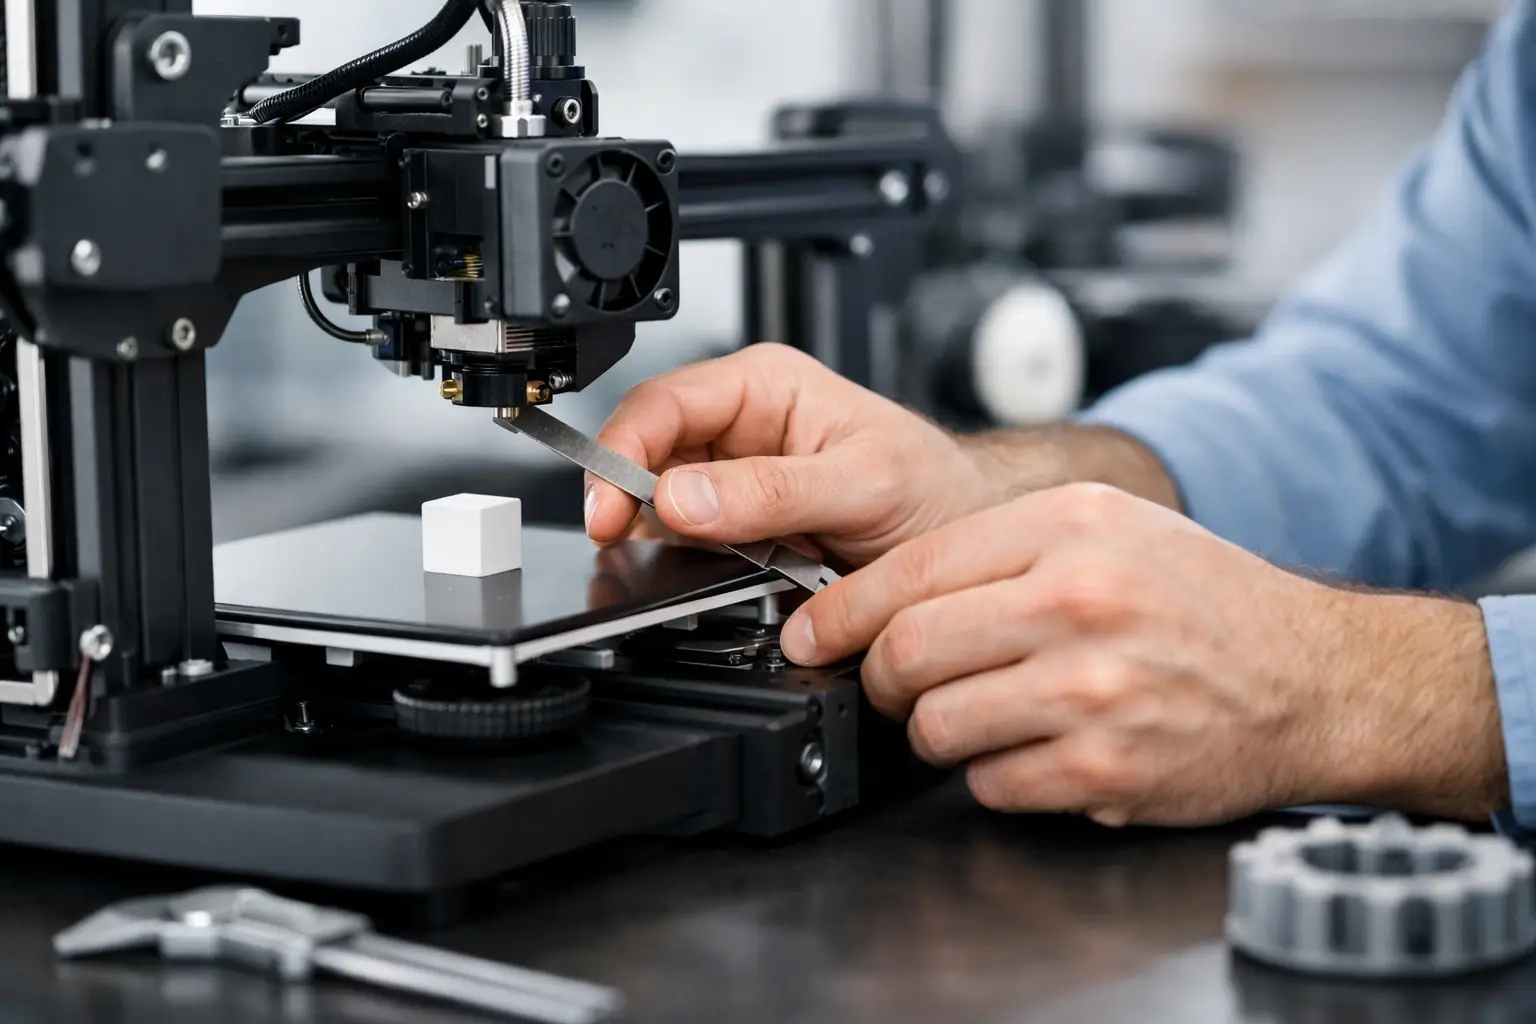
En 3D-printer som leverer pent på én jobb og feiler på den neste, er sjelden et materialproblem alene. Når du skal kalibrere 3D-printeren, handler det om å få mekanikk, temperatur, ekstrudering og programvare til å arbeide som ett system. Det gir færre kasserte emner, mindre etterarbeid og en mer forutsigbar produksjonsflyt - enten du lager prototyper, skiltkomponenter, jigger eller små serier.
For profesjonelle brukere er kalibrering ikke en engangsjobb ved oppstart. Det er en fast rutine etter bytte av dyse, vedlikehold, transport, nytt filament eller når kvaliteten endrer seg. Rekkefølgen er avgjørende: Start alltid med maskinen før du finjusterer profiler i sliceren.
Start med mekanikken før du endrer innstillinger
Mange prøver å løse dårlig vedheft eller ujevne flater ved å justere temperatur og flow. Det kan skjule problemet, men ikke rette det. En printer med slakk i X- eller Y-aksen, løs rem eller skjev portal kan ikke kompenseres fullt ut i programvaren.
Slå av maskinen og kontroller at alle skruer, hjul, lineærføringer og remmer sitter korrekt. Remmene skal være stramme nok til at de ikke hopper over tenner, men ikke så harde at de belaster motorer og lager unødvendig. På printere med V-hjul skal vognen gli jevnt uten sideveis slark. Strammer du eksentermuttere for hardt, kan bevegelsen bli treg og gi synlige artefakter i veggene.
Kontroller også at byggeplaten er ren og at den ligger stabilt. Limrester, fett fra fingre og filamentrester påvirker første lag direkte. Vask platen med egnet rengjøring for overflaten du bruker, og la den tørke før kalibrering. På PEI, glass, teksturerte plater og fleksible plater kan riktig fremgangsmåte variere, så følg anbefalingen for den aktuelle platen.
Kontroller at rammen er i vater og firkant
En printer trenger ikke stå i vater for å skrive ut godt, men rammen og aksene må være geometrisk riktige. På maskiner med dobbel Z-akse må begge sider av X-portalen stå i samme høyde. Er portalen skjev, kan det gi ulik avstand mellom dyse og byggeplate fra venstre til høyre.
Mål gjerne avstanden fra portalen til rammen på begge sider når printeren er avslått. Juster mekanisk før du bruker funksjoner som automatisk bed leveling. Sensoren kan kompensere for små variasjoner i byggeplaten, men den kan ikke gjøre en skjev eller løs maskin stabil over tid.
Kalibrere 3D-printerens første lag
Første lag bestemmer om resten av printen blir stående. Er dysen for nær platen, presses filamentet ut for hardt. Det kan gi ru overflate, oppbygning rundt dysen og dårlig flyt videre oppover. Er dysen for langt unna, blir sporene runde og får ikke godt nok feste.
Start med manuell nivellering hvis printeren har justeringshjul. Varm opp både dyse og byggeplate til normal arbeidstemperatur før du måler. Materialer og komponenter utvider seg ved varme, og en kald justering gir ofte feil Z-avstand når produksjonen starter.
Flytt dysen til hvert hjørne og midten av platen. Bruk et vanlig ark som referanse: Arket skal gli med lett motstand, ikke låses fast. På moderne maskiner med automatisk nivåsensor bør du først sikre at grunnnivået er korrekt, deretter kjøre en ny mesh-måling. Avslutt med å justere Z-offset mens du skriver ut en testflate.
En god testflate har parallelle, sammenhengende linjer uten glipper, bølger eller oppskrapte partier. Se på undersiden av testen. Den skal være jevn, men du skal fortsatt kunne skille svake linjer fra hverandre. Dette er mer presist enn å stole blindt på en enkelt papirtest.
Still inn temperatur for filamentet du faktisk bruker
Filamenttype på etiketten er bare et utgangspunkt. To PLA-ruller kan kreve forskjellig dysetemperatur på grunn av pigment, fyllstoff, produksjonsbatch og ønsket hastighet. PETG, ABS, ASA, TPU og nylon stiller enda større krav til riktig temperatur, tørking og ofte lukket byggekammer.
Skriv ut et temperaturtårn i det aktuelle filamentet og vurder resultatet på hver temperatursone. Se etter brobygging, overflate, stringing, lagbinding og detaljgjengivelse. Lav temperatur kan gi matt overflate, svake lag og under-ekstrudering. For høy temperatur kan gi tråder, bløte hjørner og ujevn finish.
Byggeplatetemperaturen må også testes mot materialet og overflaten. PLA fungerer ofte stabilt ved moderat platetemperatur, mens PETG, ASA og ABS trenger høyere temperatur og kontroll på trekk. For materialer med høy krymping er kapsling rundt printeren ofte mer verdifullt enn å øke temperaturen tilfeldig.
Tørt filament er en forutsetning for meningsfull kalibrering. Fuktig filament kan frese eller poppe i dysen, gi små groper i veggene og variere i flow. Dersom resultatet endrer seg selv om innstillingene er de samme, bør filamentets fuktnivå vurderes før du begynner å demontere printeren.
Mål ekstrudering og juster flow
Ekstruderen må mate den mengden filament maskinen tror den mater. På printere med justerbare E-steps eller rotasjonsavstand starter du med å måle dette. Marker filamentet 120 mm før ekstruderen, be printeren mate 100 mm ved lav hastighet, og mål hvor mye som faktisk gikk inn. Avvik korrigeres i firmware eller maskinens konfigurasjon, avhengig av modell.
Dette er en mekanisk kalibrering av matingen. Flow i sliceren er neste trinn og brukes for å kompensere for filamentets reelle diameter, smelteegenskaper og dysens tilstand. Ikke bruk flow til å rette en ekstruder som mater feil. Da blir profilen vanskelig å bruke på andre materialer og oppgaver.
Skriv ut en enkel veggtest med én vegg, uten topp- og bunnlag, og mål veggtykkelsen med skyvelære. Sammenlign med forventet linjebredde. Juster flow i små steg, vanligvis én til to prosent om gangen. Målet er ikke høyest mulig flow, men vegger med riktig mål og jevn lukking mellom linjene.
En slitt, delvis tett eller feilmontert dyse gir ofte resultater som ligner flow-feil. Hvis du har justert flere ganger uten stabil forbedring, kontroller dysen og PTFE-røret, og vurder å bytte slitagedeler. Dette er rimelige komponenter sammenlignet med tiden som går tapt på ustabile utskrifter.
Kontroller dimensjoner, krymping og Z-akse
Når første lag og ekstrudering er på plass, kan du teste dimensjonsnøyaktighet. En enkel kalibreringskube er nyttig, men den må tolkes riktig. Mål X, Y og Z med skyvelære og noter avviket. Små avvik kan skyldes materialkrymping, mens systematiske avvik i én retning kan peke mot feil remspenning, pulleys eller kalibrering av aksens stegverdi.
Unngå å endre X- og Y-steg uten en klar mekanisk årsak. På de fleste moderne printere er stegverdiene definert av motor, remskive og remtype, og skal normalt være korrekte. Det er oftere mekanisk slark, feil dimensjon på første lag, overekstrudering eller materialkrymping som skaper målavvik.
For deler som skal passe sammen, må du kalibrere for materialet og bruksområdet. ASA og ABS krymper annerledes enn PLA, og en presis presspasning i ett materiale er ikke nødvendigvis riktig i et annet. Bruk heller en liten toleransetest enn å overkompensere hele printeren for én spesifikk del.
Finjuster retraksjon bare når grunnlaget er riktig
Stringing mellom åpne punkter løses ofte med retraksjon, men innstillingen bør komme sent i prosessen. Før du justerer retraksjon, må temperatur, filamenttørking og flow være på plass. Hvis ikke risikerer du å få mindre stringing på testmodellen, men dårligere lagbinding eller under-ekstrudering i reelle deler.
Direkte ekstrudere trenger som regel kortere retraksjon enn Bowden-systemer. Start med konservative verdier og test små endringer. For høy retraksjon kan slite filamentet, gi forsinkelser etter flytting og øke risikoen for tett dyse, særlig med myke eller fuktfølsomme materialer.
Hastighet har også betydning. En profil som gir perfekt finish ved lav hastighet kan svikte når produksjonstiden presses ned. Øker du hastighet eller akselerasjon, må du ofte kontrollere temperatur, flow og vibrasjoner på nytt. Høyere kapasitet er lønnsomt først når kvaliteten fortsatt er repeterbar.
Lagre dokumenterte profiler for hver produksjon
En felles «standardprofil» er sjelden nok i et verksted med flere filamenttyper, dyser og produktkrav. Lag egne profiler med tydelige navn for materiale, dysediameter, laghøyde og ønsket kvalitet. Noter også temperatur, flow, Z-offset og eventuelle spesielle krav som tørketid eller kapsling.
Det gjør gjenbestilling og overgang mellom oppgaver langt enklere. Når en bestemt PLA, PETG eller ASA-kvalitet fungerer godt, kan samme oppsett brukes igjen i stedet for å starte prøving fra null. Har dere flere printere av samme modell, bør hver maskin ha egne dokumenterte verdier dersom det er små mekaniske forskjeller.
Et praktisk vedlikeholdsintervall er å kontrollere første lag og dyse etter lengre serier, kontrollere remmer og bevegelige deler jevnlig, og gjøre en rask test når nytt filament tas i bruk. Hos Skilt-produksjon.no er det mulig å samle printer, filament, reservedeler og tilbehør i samme innkjøpsløp, noe som forenkler driften når komponenter må byttes uten forsinkelse.
Den mest effektive kalibreringen er den som kan gjentas. Test én variabel av gangen, skriv ned resultatet og behold bare endringer som gir bedre og stabile deler i den faktiske produksjonen din.
Gå tilbage