


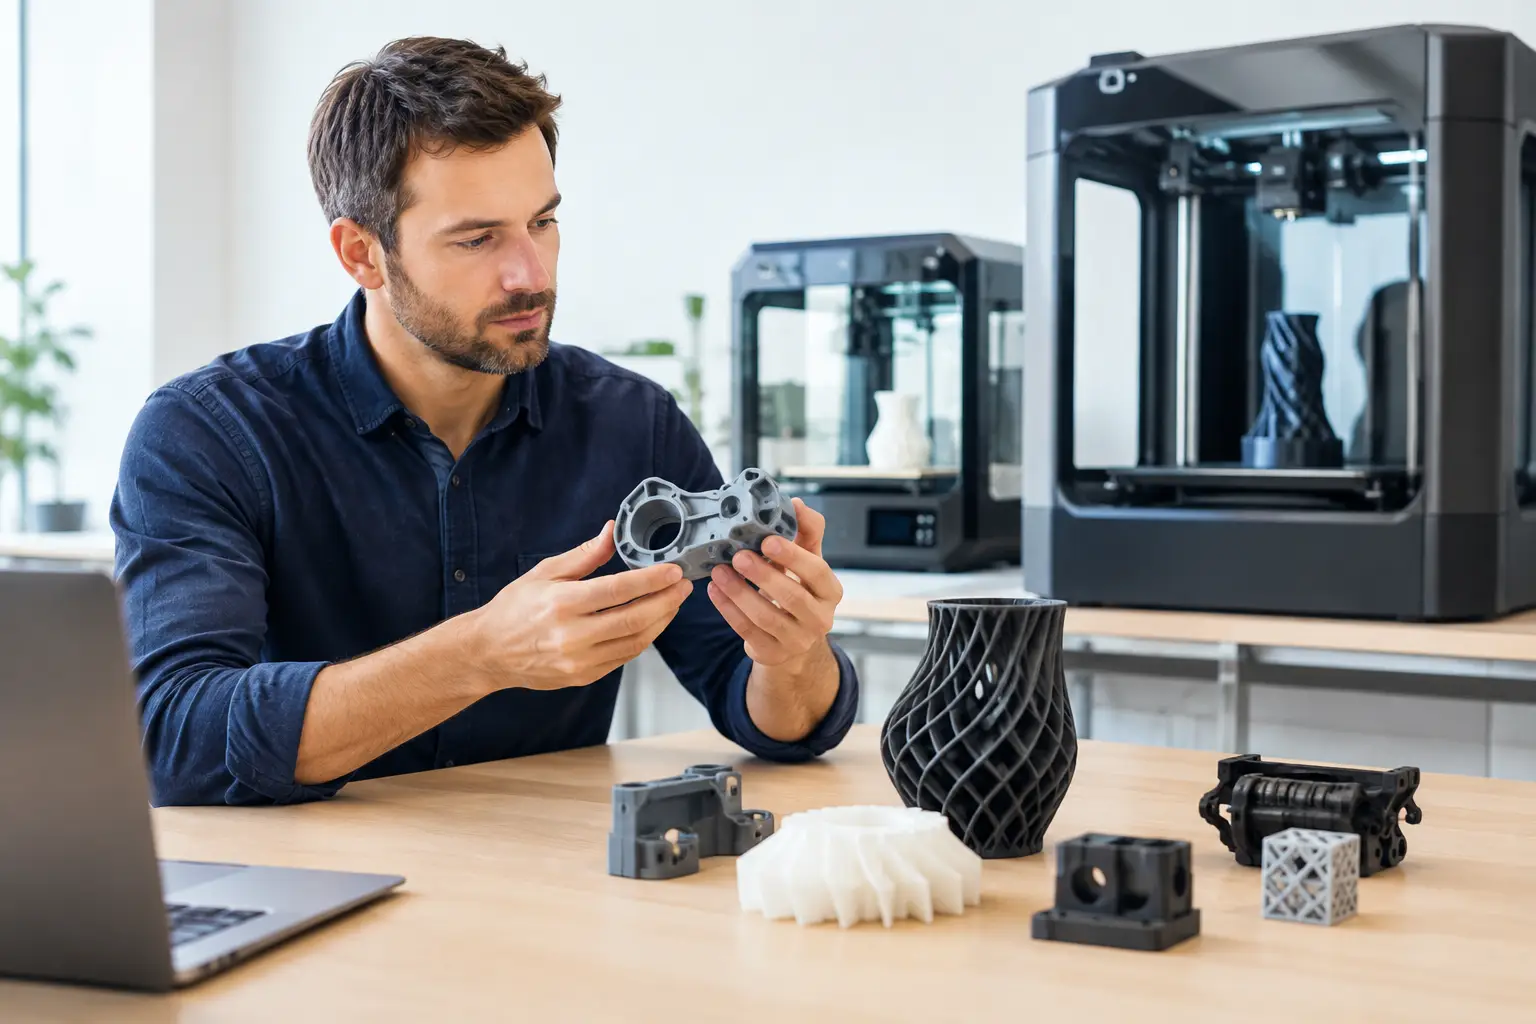
En 3D-printer kan løse oppgaver som ellers krever ventetid, ekstern maskinering eller manuell tilpasning. For et skiltverksted, trykkeri, dekorfirma eller produksjonsmiljø handler investeringen sjelden om å printe tilfeldige figurer. Den handler om å produsere jigger, holdere, maler, prototyper, kapslinger, bokstavdeler og reservedeler når behovet oppstår.
Verdien ligger i kortere ledetid og bedre kontroll over små produksjonsoppgaver. Men resultatet avhenger av mer enn selve maskinen. Materialvalg, byggekammervolum, programvare, tørre filamenter og planlagt vedlikehold avgjør om 3D-print blir en effektiv del av produksjonsflyten eller en maskin som står ubrukt etter noen uker.
Hva skal en 3D-printer brukes til?
Start med delene dere faktisk bruker eller mangler i dag. En enkel bordmodell kan være svært lønnsom når den brukes til gjentakende hjelpemidler: avstandsklosser for montering, kabelholdere, verktøyorganisering, boremaler, fiksturer til foliearbeid eller holdere til printer- og laserutstyr. Her er gevinsten ofte større enn ved rene kundesalg, fordi maskinen reduserer tid i hver produksjonsjobb.
For kundeleveranser stilles det vanligvis høyere krav til overflate, dimensjonsnøyaktighet og repeterbarhet. Det gjelder blant annet små skiltkomponenter, spesialtilpassede fester, produktmodeller, prototyper og funksjonelle deler i små serier. Da bør maskinen velges ut fra toleranser, ønsket finish og materialets egenskaper, ikke kun laveste innkjøpspris.
En god vurdering begynner derfor med tre spørsmål: Hvor store deler skal produseres, hvilke belastninger må de tåle, og hvor ofte skal maskinen kjøre? Svarene avgrenser raskt hvilke maskintyper og filamenter som er relevante.
FDM eller resin - to ulike produksjonsmetoder
FDM er den mest aktuelle teknologien for mange verksteder. Maskinen bygger delen lagvis ved å smelte filament gjennom en dyse. Metoden passer godt til jigger, braketter, kapslinger, tekstholdere, større prototyper og funksjonelle komponenter. Filament er kostnadseffektivt, enkelt å lagre når det holdes tørt, og finnes i materialer for både standard- og krevende bruk.
Resinprintere bygger deler med flytende resin og herding med lys. De gir høy detaljgrad og glattere overflater, og passer derfor til små modeller, presisjonsdeler, støpemaster og detaljer der laglinjer må være minst mulig synlige. Til gjengjeld krever resin en mer kontrollert arbeidsflyt med vask, etterherding, hansker, ventilasjon og korrekt håndtering av avfall.
For et produksjonsmiljø som primært trenger store og robuste hjelpedeler, vil en FDM-basert 3D-printer normalt være det mest fornuftige valget. Resin er et godt supplement når detaljnivået er viktigere enn slagfasthet og enkel etterbehandling. Mange har nytte av begge, men de dekker ikke samme jobb.
Byggevolum må samsvare med arbeidsoppgavene
Et stort byggevolum virker attraktivt, men gir ikke alltid høyest effektivitet. Større maskiner tar mer plass, og lange utskrifter binder kapasitet over tid. Hvis de fleste delene er små jigger og holdere, kan to mindre maskiner gi bedre kapasitet og mindre sårbarhet enn én stor.
Samtidig er for lite byggevolum en vanlig begrensning. Store kapslinger, skiltmaler eller lange monteringsverktøy må da deles opp og limes eller skrus sammen. Det gir ekstra arbeid og kan svekke delen. Se på de største delene dere forventer å lage de neste 12 månedene, og velg et byggevolum med praktisk margin.
Hastighet er bare nyttig når kvaliteten holder
Høy printhastighet er relevant for serier og intern produksjon, men spesifisert topphastighet forteller lite alene. Akselerasjon, stivt chassis, vibrasjonskontroll, kjøling og kalibrering har stor betydning for om maskinen kan levere raske deler uten synlige feil.
En rask maskin som krever hyppig feilsøking, sparer sjelden tid. For profesjonell bruk bør driftssikkerhet, automatisk kalibrering og enkel tilgang til slitedeler veie tungt. Det er også verdt å vurdere om maskinen har funksjoner for overvåking av filament, gjenopptakelse etter strømbrudd og lukket kabinett. Slike detaljer reduserer risikoen når utskrifter går over mange timer.
Velg filament etter bruk, ikke fargeprøven
PLA er lett å printe og egner seg godt til visuelle prototyper, modeller, skiltelementer innendørs og enkle hjelpemidler. Materialet gir ofte pen overflate, men tåler varme og mekanisk belastning dårligere enn flere tekniske alternativer. En del som fungerer på arbeidsbenken, trenger ikke fungere i en bil, ved en varmekilde eller utendørs om sommeren.
PETG er et naturlig neste steg for mange produksjonsmiljøer. Det har bedre slagfasthet og fuktmotstand enn PLA og passer godt til holdere, deksler, fester og funksjonelle deler. Det kan imidlertid kreve justert kjøling og innstillinger for å unngå tråding og ujevn finish.
ABS og ASA er aktuelle når varmebestandighet og stabilitet i krevende miljøer er viktig. ASA er spesielt relevant for utendørs deler fordi det håndterer UV-eksponering bedre. Begge materialene har større risiko for krymp og vridning enn PLA og PETG, og fungerer best i en printer med lukket og temperaturstabilt kammer.
Nylon, karbonfiberforsterkede filamenter og andre tekniske materialer åpner for mer slitesterke komponenter, men stiller også høyere krav. Det kan være behov for tørking av filament, herdet dyse og riktig byggeplate. Karbonfiberfylte materialer er slipende og vil slite en standard messingdyse raskt. Når materialet er feil for maskinen, blir lave filamentkostnader fort spist opp av driftsstans og dårlige deler.
Regn på total kostnad per del
Filamentpris er synlig, men utgjør ofte en liten del av den reelle kostnaden. Den viktigste kostnaden er gjerne tiden som går med til modellering, klargjøring, etterbehandling og eventuelle feilutskrifter. En del som bruker 150 gram filament kan fortsatt være rimelig dersom den erstatter en innkjøpt komponent med lang leveringstid eller sparer 20 minutter i en repeterende arbeidsoperasjon.
Kalkuler derfor med hele arbeidsflyten. Ta med materialforbruk, støtte, strøm, operatørtid, slitedeler og sannsynlig kassasjon. Ved småserier bør dere også vurdere hvor raskt byggeplaten kan tømmes og startes på nytt. Enkel fjerning av deler og pålitelig første lag har direkte innvirkning på kapasiteten.
Det samme gjelder reservedeler. Dyser, byggeplater, belter, vifter og ekstruderdeler er forbruks- eller slitedeler over tid. Tilgang på kompatibelt filament og teknisk tilbehør fra samme leverandør reduserer innkjøpsfriksjon og gjør det enklere å holde produksjonen i gang.
Fra idé til repeterbar produksjon
Selve printingen begynner i CAD-programmet. Enkle deler kan tegnes raskt, mens mer avanserte konstruksjoner krever forståelse for toleranser, skrueinnfesting, veggtykkelse og belastningsretning. En 3D-printet del er ikke like sterk i alle retninger. Lagene kan være svakere ved belastning på tvers, så orienteringen på byggeplaten må vurderes som en del av konstruksjonen.
Etter modellering klargjøres filen i et slicer-program. Her bestemmes laghøyde, infill, antall vegger, støtte og temperatur. Til en enkel visningsmodell kan lav infill og få vegger være nok. Til en brakett eller jigg som skal brukes hver dag, er flere yttervegger ofte viktigere enn svært høy infill. Dette er en praktisk detalj som både kan redusere printtid og gi sterkere deler.
Lag standardprofiler for materialene dere bruker mest. En profil for PLA-prototyper, en for PETG-jigger og en for ASA utendørsdeler gir mer forutsigbare resultater enn å starte på nytt for hver jobb. Dokumenter også hvilke innstillinger som fungerer for gjentakende produkter. Da blir maskinen enklere å bruke for flere operatører.
Drift krever orden på materialene
Fukt er en undervurdert årsak til dårlig printkvalitet. Filament som har absorbert fukt kan gi knitring, svakere lagbinding, ru overflate og varierende ekstrudering. Dette gjelder særlig nylon, PETG og flere tekniske filamenter, men også PLA kan påvirkes ved lang lagring.
Oppbevar åpne spoler tørt, gjerne i tette bokser med tørkemiddel eller i filamenttørker ved behov. Ha faste rutiner for rengjøring av byggeplate, kontroll av første lag og bytte av slitedeler. En kort kontroll før en lang utskrift er langt rimeligere enn å oppdage feil etter åtte timer.
For virksomheter som allerede jobber med skilt, laser, folie, tekstiltrykk eller print, er 3D-print mest verdifull når den kobles til eksisterende produksjon. Skilt-produksjon.no kan da være en relevant kilde til både maskin, filament og tilbehør, slik at dere slipper å bygge innkjøpsrutiner på tvers av mange leverandører.
Den riktige 3D-printeren er ikke nødvendigvis modellen med størst byggevolum eller høyest oppgitt hastighet. Velg den som passer delene dere faktisk skal levere, materialene dere må beherske og kapasiteten dere vil ha tilgjengelig i morgen. Da blir 3D-print en praktisk produksjonsressurs, ikke et sideprosjekt på verkstedet.
Gå tilbage