


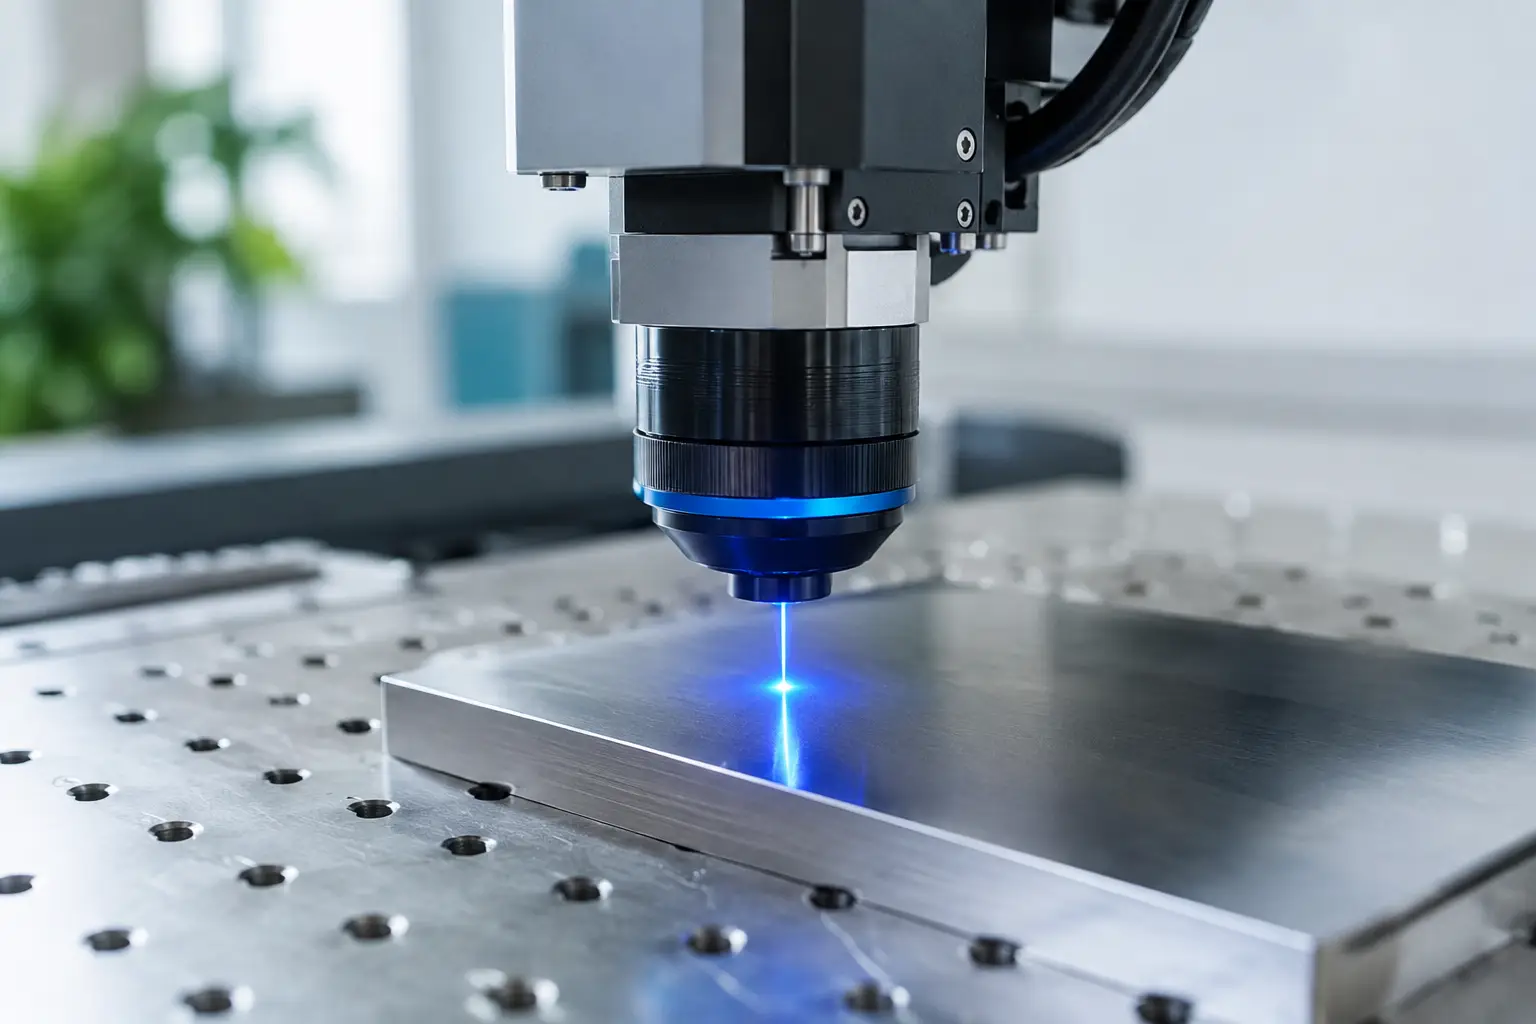
Når en plastdel skal merkes uten smelting, et kretskort trenger lesbar sporing, eller et glassprodukt krever skarp gravering, er UV laser ofte riktig teknologi. Den korte bølgelengden gir svært liten varmepåvirkning og gjør det mulig å bearbeide detaljer som er vanskelige å oppnå med CO2-laser, fiberlaser eller mekanisk gravering.
For skiltprodusenter, reklameverksteder og industrielle produksjonsmiljøer er dette ikke bare et spørsmål om finere resultat. Riktig laserteknologi påvirker kassasjon, etterarbeid, merkekvalitet og kapasitet gjennom hele arbeidsdagen. UV-laser egner seg særlig når materialet er tynt, varmefølsomt eller har høy verdi per emne.
Hva er en UV laser?
En UV-laser arbeider normalt med ultrafiolett lys på rundt 355 nm. Sammenlignet med en vanlig fiberlaser på 1064 nm og en CO2-laser på 10 600 nm har UV-lyset høyere fotonenergi og en svært liten fokusdiameter. I praksis betyr det at energien bryter ned eller endrer materialets overflate med mindre varme som sprer seg til området rundt.
Denne prosessen omtales ofte som kald bearbeiding. Betegnelsen kan være litt misvisende, fordi materialet fortsatt tilføres energi og må testes. Forskjellen er at den varmepåvirkede sonen vanligvis blir betydelig mindre. Det reduserer risikoen for brente kanter, deformasjon, bobler og misfarging.
UV-laser brukes først og fremst til merking, mikromerking, gravering og overflatebearbeiding. Den er ikke automatisk det beste valget når målet er rask utskjæring i tykke materialer. Til slike oppgaver er CO2-laser eller fiberlaser ofte mer produktive, avhengig av materialet.
Materialer og oppgaver der UV laser har en klar fordel
Det vanligste bruksområdet er plastmerking. ABS, akryl, PVC-frie plasttyper, polykarbonat, PET, silikon og ulike tekniske polymerer kan ofte merkes med høy kontrast og lite deformasjon. Likevel varierer resultatet mye med pigmentering, fyllstoffer, overflatebehandling og innhold av flammehemmere. En prøve på det faktiske materialet er derfor mer verdt enn en generell kompatibilitetsliste.
På glass og keramikk kan UV-laser gi fine linjer og presis tekst med redusert risiko for grov avskalling. Resultatet avhenger av glasskvalitet, spenninger i materialet og ønsket dybde. Skal du bare ha en diskret logo, QR-kode eller serienummer, er UV ofte svært godt egnet. Skal du fjerne mye materiale raskt, blir produksjonstiden fort en begrensning.
Elektronikk er et annet område der teknologien har høy verdi. Kretskort, komponenthus, tastaturer, kabelmerking og små instrumentdeler krever ofte små tegn, tydelige datafelt og minimal varmebelastning. Her er sporbarhet viktigere enn dekorativ dybde. En korrekt konfigurert UV-laser kan levere permanent merking uten at følsomme komponenter eller nærliggende overflater påvirkes unødvendig.
Metall kan også merkes med UV-laser, spesielt der detaljnivå og lav varme er viktig. For dyp gravering, høy flatekapasitet eller kraftig metallmerking vil en fiberlaser som regel være mer effektiv. UV-laser er mest interessant for små geometrier, belagte flater, følsomme komponenter og kombinasjoner av metall og plast i samme produkt.
Typiske produksjonsoppgaver er merking av typeskilt, QR- og Data Matrix-koder, serienumre, logoer, små skilt, instrumentpaneler, emballasjekomponenter, medisinske produkter, elektronikk og profilerte reklameartikler. Den kan også brukes til fin gravering i akryl og til detaljarbeid der tradisjonell gravering gir for brede linjer.
Velg maskin etter jobb, ikke bare watt
Effekt i watt er viktig, men den sier ikke alene om en UV-laser passer produksjonen. Mange kjøpsfeil oppstår fordi maskinen vurderes som en vanlig laserkutter. UV-laser må velges ut fra merkestørrelse, detaljkrav, materialtyper, stykkvolum og behov for automatisering.
En maskin med lavere effekt kan være riktig for små QR-koder, produktmerking og detaljert gravering på begrensede flater. Høyere effekt gir normalt raskere bearbeiding og større mulighet for overflatefjerning, men krever fortsatt riktige innstillinger. For høy energi per punkt kan gi sprekker i glass, ru overflater i plast eller uønsket kontrast.
Arbeidsflate og optikk må også passe emnene. Et stort merkeområde virker fleksibelt, men jo større arbeidsfelt du velger, desto større blir typisk fokuspunktet. For svært små detaljer kan et mindre felt og riktigere linse gi bedre resultat. Har du både små komponenter og større skilt, kan utskiftbar optikk eller flere maskiner være mer fornuftig enn ett kompromiss.
Se også på programvare og filflyt. I en kommersiell drift bør operatøren kunne importere vektorfiler, plassere variabel data, generere serienummer og håndtere strekkoder uten tidkrevende manuelle prosesser. For gjentakende produksjon er jigg, posisjoneringskamera, roterende akse og en fast arbeidsmetode ofte minst like viktige som noen ekstra watt.
Slik oppnår du stabil merkekvalitet
En UV-laser leverer best når prosessen er standardisert. Start med en testmatrise på hvert nytt materiale, der du varierer effekt, hastighet, frekvens og fyllavstand. Dokumenter innstillingene med materialnavn, farge, batch og ønsket resultat. Da slipper du å bruke verdifull produksjonstid på å finne tilbake til riktig profil.
Fokus er avgjørende. Små avvik i høyde kan gi svake linjer, ujevn gravering eller større punktdiameter. Bruk fast jigg når emnene har samme format, og kontroller at flate produkter ligger plant. Ved merking av sylindriske emner må roterende akse, diameter og synkronisering være korrekt satt opp for at tekst og grafikk ikke skal deformeres.
Rene overflater gir bedre kontrast og jevnere resultat. Fingeravtrykk, beskyttelsesfilm, støv, silikonrester eller fett kan endre hvordan energien treffer materialet. På plast bør du også kontrollere at eventuelle beskyttelsesfilmer faktisk tåler prosessen. En film som smelter eller avgir rester, skaper både dårligere kvalitet og mer rengjøring.
For variable data bør koder alltid verifiseres, ikke bare se fine ut. En QR-kode kan fremstå skarp for øyet, men likevel være vanskelig å lese for skanner dersom moduler er for små, kontrasten er for lav eller overflaten har refleksjoner. Dette er særlig relevant for industriell sporing, lagerstyring og dokumentasjonskrav.
Drift, sikkerhet og avsug må inngå i kalkylen
UV-laser er presis teknologi, men krever et produksjonsoppsett som tåler daglig bruk. Laserklasse, innkapsling, sikkerhetsbrytere og riktig verneutstyr må vurderes før maskinen tas i bruk. En åpen løsning kan passe enkelte arbeidsoppgaver, men en lukket maskin med interlock er ofte enklere å drifte sikkert i et verksted med flere ansatte.
Avsug er ikke tilbehør som kan nedprioriteres. Når plast, overflatebelegg, limrester eller andre materialer bearbeides, kan det oppstå partikler og gasser som må fanges og filtreres ved kilden. Riktig avsug beskytter operatøren, holder optikk og arbeidsområde renere og bidrar til mer stabil produksjon. Materialer med ukjent innhold skal ikke bearbeides før de er vurdert for sikker laserbruk.
Regn også inn vedlikehold. Linser og beskyttelsesglass må holdes rene, arbeidsområdet må støvsuges, og filtre må byttes etter faktisk belastning. Mye støv og dårlig avsug kan raskt redusere både effekt på emnet og levetid på optiske komponenter. Planlagt vedlikehold er langt rimeligere enn produksjonsstans.
Når bør du velge UV, fiber eller CO2?
Valget handler om materialet og resultatet du skal selge. CO2-laser er ofte et sterkt alternativ for organisk materiale, tre, papp, tekstil, gummi og rask akrylkutting. Fiberlaser er vanligvis mest kostnadseffektiv for metallmerking, dyp gravering og høyt tempo på metallkomponenter. UV-laser fyller gapet der detaljene er små og varmefølsomheten er høy.
Har virksomheten flere materialgrupper, er det ikke sikkert én lasertype skal løse alle oppgaver. Et skiltverksted kan eksempelvis bruke CO2 til akryl og gravermaterialer, fiber til metallskilt og UV til plastdetaljer, elektronikk og små produkter med høy presisjon. Denne fordelingen gir ofte bedre flyt enn å presse én maskin til arbeid den ikke er optimal for.
For bedrifter som bygger kapasitet innen merking og spesialproduksjon, bør UV-laser vurderes som en presisjonsmaskin med tydelig bruksområde. Start med egne materialprøver, definer kvalitetskravene kundene faktisk betaler for, og bygg deretter et oppsett med riktig maskin, optikk, avsug og jigger. Da blir UV-laser en lønnsom del av produksjonslinjen, ikke bare en avansert maskin på verkstedet.
Gå tilbage