


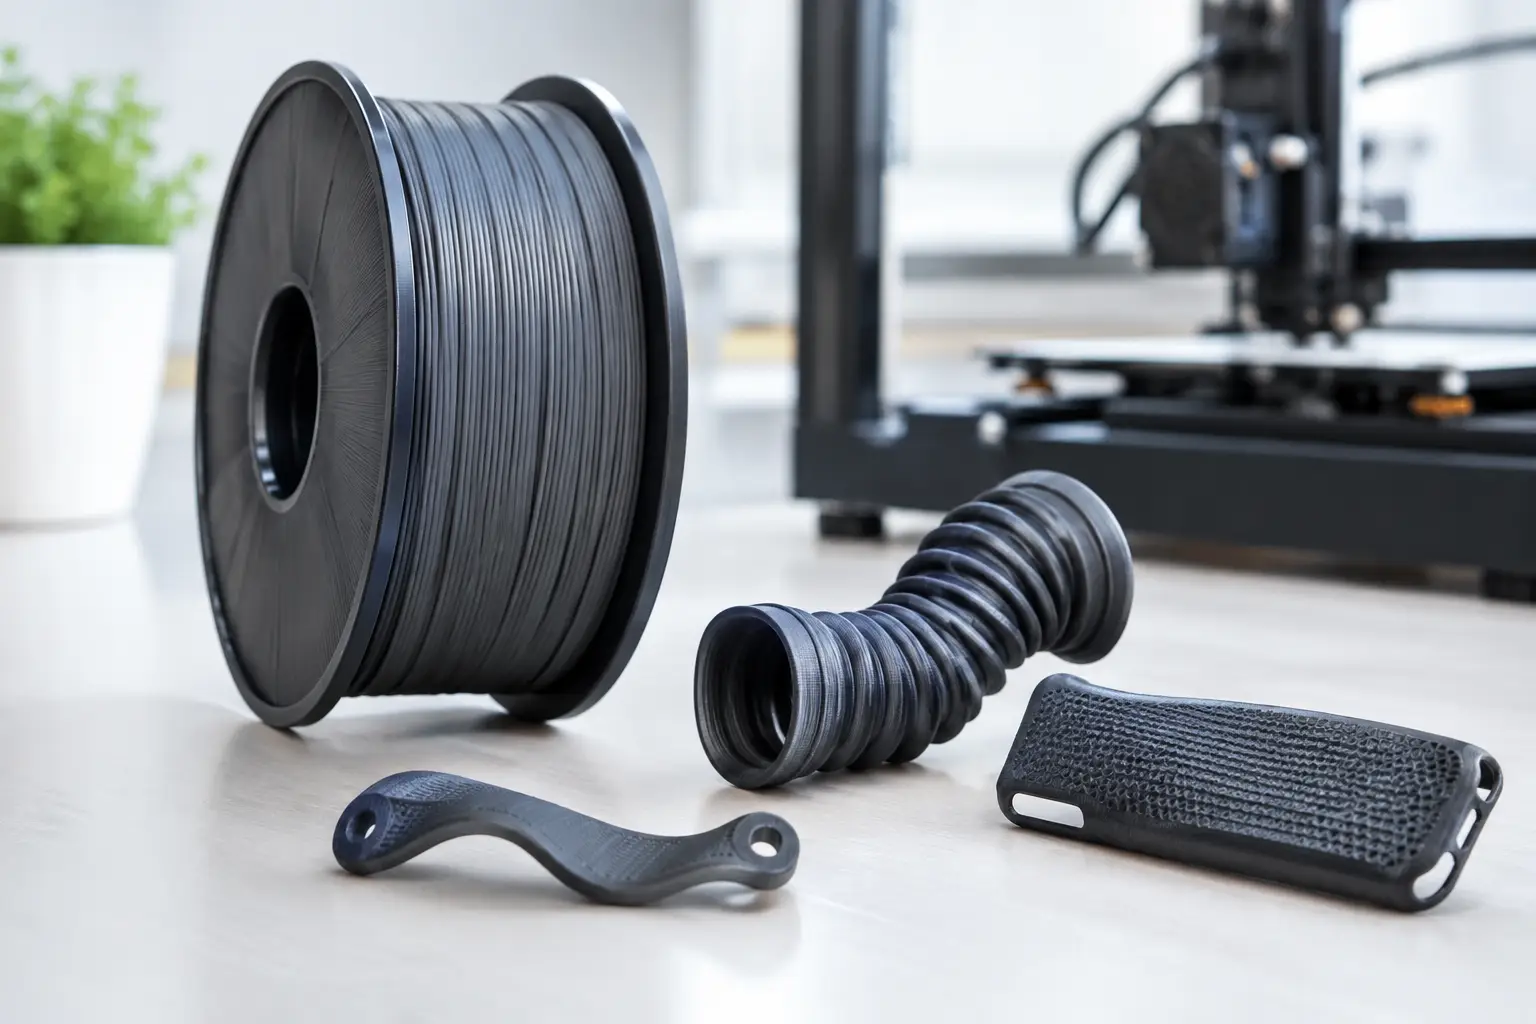
TPU filament er materialet du velger når en 3D-printet del skal kunne bøyes, dempe støt, gripe godt eller tåle gjentatt belastning uten å sprekke. For verksteder og produksjonsmiljøer åpner TPU for deler som ikke kan løses like godt med stiv PLA, PETG eller ABS: beskyttelsesdeksler, pakninger, føtter, kabelavlastninger, festeanordninger, støtabsorberende komponenter og funksjonelle prototyper.
Materialet krever likevel en annen tilnærming enn standardfilament. Fleksibiliteten som gjør TPU verdifull i sluttproduktet, gjør også filamentet mer følsomt for mating, fukt og feil innstillinger. Med riktig kombinasjon av printer, hardhet og prosess kan TPU bli et stabilt produksjonsmateriale - ikke bare et materiale for enkelttester.
Hva er TPU filament?
TPU står for termoplastisk polyuretan. Det er en gruppe elastiske plastmaterialer som kombinerer egenskaper fra gummi og termoplast. Filamentet kan smeltes og ekstruderes i en vanlig FDM- eller FFF-printer, men beholder en merkbar fleksibilitet etter avkjøling.
I praksis skiller TPU filament seg ut med høy slitestyrke, god motstand mot støt og vibrasjon, og god friksjon mot underlag. Derfor brukes det ofte til deler som skal ligge mot gulv, metall, plast eller tekstiler. Materialet tåler også normalt gjentatt bøying langt bedre enn stive filamenter, men kjemikaliebestandighet, UV-stabilitet og temperaturtoleranse varierer mellom produsenter og materialblandinger.
TPU er ikke det samme som TPE, selv om begrepene ofte brukes om hverandre. TPE er en bred materialgruppe av termoplastiske elastomerer. TPU er en mer definert undergruppe og er normalt enklere å printe kontrollert enn de aller mykeste TPE-variantene. For profesjonell bruk er det en fordel å kontrollere databladet fremfor å velge kun etter produktnavn.
Velg riktig hardhet for delen
Hardhet oppgis vanligvis i Shore A. Et lavere tall betyr et mykere og mer ettergivende materiale. En 85A-variant føles betydelig mykere enn 95A, mens 95A ofte er et godt utgangspunkt for funksjonelle deler som fortsatt må kunne mates stabilt i mange vanlige skrivere.
Valget bør starte med funksjonen til delen. Myk TPU passer når produktet skal absorbere støt, tilpasse seg en overflate eller fungere som gummi. Hardere TPU passer bedre til hjul, beskyttelseslister, kapslinger, grep, holdere og mekaniske deler som trenger slitestyrke uten å bli for svampete.
Det er også en produksjonsvurdering. Jo mykere filamentet er, desto større krav stilles det til filamentbanen og ekstruderen. Dersom målet er repeterbar produksjon av mange like deler, gir en noe hardere TPU ofte bedre kapasitet og mindre svinn. Den mykeste kvaliteten er ikke automatisk den beste løsningen.
Direkte ekstruder gir mest kontroll
TPU fungerer best i 3D-printere med direkte ekstruder. Da er avstanden mellom drivhjul og dyse kort, og filamentet får mindre rom til å bøye seg eller pakke seg sammen før det når hotend. Dette gir jevnere materialflyt og reduserer risikoen for at filamentet presses ut av filamentbanen.
Bowden-printere kan også brukes, særlig med 95A TPU eller hardere. Her bør PTFE-røret være godt tilpasset, koblingene stramme og banen fri for åpninger. Myk TPU i en lang eller slarkete Bowden-løsning gir ofte ujevn ekstrudering, klumper og avbrutte utskrifter. Skal TPU være en fast del av produksjonen, er en godt støttet direkte ekstruder normalt den mest effektive investeringen.
Slik setter du opp printeren for TPU filament
Start med filamentleverandørens anbefalinger, og optimaliser videre ut fra printer, dyse og geometri. TPU trenger vanligvis høyere kontroll enn høyere hastighet. En rask profil som fungerer fint for PLA, vil ofte gi dårlig overflate og ustabil mating med fleksibelt filament.
For mange TPU-kvaliteter ligger dysen typisk mellom 210 og 240 °C. For lav temperatur kan gi dårlig lagbinding og for høy motstand i dysen. For høy temperatur kan på den andre siden øke stringing, gi bløte detaljer og gjøre overflater mindre presise. Juster i små intervaller og vurder resultatet på en testdel med både rette vegger, broer og små detaljer.
En byggeplate på omtrent 30 til 50 °C er ofte et godt startområde. TPU fester seg som regel godt, noen ganger for godt. På enkelte plater kan direkte kontakt føre til at overflaten skades når delen tas av. Bruk derfor en egnet separasjonsløsning eller byggeplate tilpasset fleksible materialer, og la delen kjøle seg før demontering.
Hastighet bør være moderat. Rundt 15 til 35 mm/s er et realistisk startpunkt for mange printere, mens første lag gjerne kjøres langsommere. Det er bedre å produsere en del med jevn kvalitet på 30 mm/s enn å kjøre 60 mm/s og bruke tid på feilretting, etterarbeid og kassasjon.
Retraksjon må holdes lav. Lange eller aggressive retraksjoner kan komprimere TPU i ekstruderen og skape problemer med matingen. Start med kort retraksjon på direkte ekstruder, eller reduser den kraftig sammenlignet med PLA-profilen. Deretter kan du redusere stringing gjennom temperatur, reisebevegelser og tørking fremfor å kompensere med stadig mer retraksjon.
Kalibrer flyt før du kjører serier
TPU reagerer tydelig på feil flyt. For lav ekstrudering gir svake vegger og dårlig lagbinding, mens for høy flyt gir ujevne flater, dårlig dimensjonskontroll og utflytende detaljer. Kalibrer ekstruderens materialflyt med en enkel veggtest, og kontroller at første lag verken klemmes for hardt eller legges for løst.
For deler med krav til passform bør du også teste toleranser. Fleksible vegger kan deformeres under måling, og en TPU-del oppfører seg annerledes enn en stiv plastdel når den monteres rundt en bolt, en aksling eller en kapsling. Produser små testgeometrier før du setter i gang med en større batch.
Fukt er en vanlig årsak til dårlig TPU-print
TPU tar opp fukt fra luften. Når fuktig filament varmes opp i dysen, kan vannet fordampe og skape små bobler i materialstrømmen. Resultatet kan være fresende lyd fra dysen, ru overflate, synlig stringing, redusert lagstyrke og ujevn ekstrudering.
I et verksted med jevn produksjon bør TPU oppbevares tørt når det ikke er i bruk. Tette bokser med tørkemiddel fungerer godt for kortere lagring, mens en filamenttørker eller tørkeskap er en bedre løsning når materialet brukes ofte. Mange operatører får mest stabilt resultat ved å mate TPU direkte fra et tørt system under print.
Tørketemperatur og tid avhenger av produsentens spesifikasjon. Følg anbefalingen for den aktuelle spolen, og unngå temperaturer som kan deformere filamentet på spolen. En tørr spole er ikke en garanti for perfekt print, men det fjerner en av de vanligste feilkildene før du begynner å endre profilinnstillinger.
Design for fleksible 3D-printede deler
TPU gir andre designmuligheter enn stive plasttyper. Tynne vegger blir svært ettergivende, mens tykkere vegger og høy infill kan gjøre samme materiale overraskende fast. Derfor er geometri, veggtykkelse og infill ofte viktigere enn små forskjeller i Shore-hardhet alene.
For støtdemping og grep fungerer gjerne flere yttervegger kombinert med lav til moderat infill godt. For pakninger og kontaktflater bør du prioritere jevne, tette flater og tilstrekkelig kompresjon i konstruksjonen. En pakning som er for hard, for tynn eller uten riktig klemmekraft vil ikke tette godt, selv om materialet i seg selv er fleksibelt.
Unngå svært små, frie detaljer dersom delen skal produseres raskt og repeterbart. TPU kan gi fine resultater, men små pinner, skarpe hjørner og lange broer krever mer kontroll enn tilsvarende former i PLA. Der det er mulig, legg inn radier, selvbærende vinkler og større kontaktflater mot byggeplaten.
Typiske feil og praktiske tiltak
Stringing mellom detaljer skyldes ofte for høy temperatur, fuktig filament eller for mye retraksjon. Start med å tørke materialet og senke temperaturen forsiktig før du gjør store endringer i slicerprofilen. Overdreven retraksjon kan gjøre problemet verre ved å skape ujevn mating.
Hvis ekstruderen klikker eller filamentet stopper, er hastigheten ofte for høy, dysen for kald eller filamentbanen for åpen. Kontroller også at drivhjulet ikke biter for hardt i filamentet. TPU kan klemmes flatt av for mye trykk, og da mister ekstruderen grepet i stedet for å få bedre kontroll.
Dårlig vedheft mellom lag peker ofte mot lav temperatur, for lite materialflyt eller trekk rundt printeren. Øk temperaturen litt, verifiser flyten og vurder flere vegger dersom delen skal tåle belastning. Dersom bunnen sitter fast for hardt, velg en annen plateoverflate eller bruk et egnet skillelag før neste produksjonskjøring.
Når TPU er riktig materialvalg
TPU passer når delen skal være funksjonell over tid, ikke bare se ferdig ut. Materialet er særlig aktuelt for maskinføtter, kabelgjennomføringer, vernedeksler, støtdempere, fleksible fester, antideler med grep og prototyper som skal testes i faktisk bruk. Det er også et nyttig supplement i produksjonsmiljøer som allerede printer jigger, holdere og reservedeler i stivere materialer.
Samtidig er TPU ikke førstevalget for alt. Trenger du høy stivhet, helt skarpe dimensjoner eller maksimal temperaturbestandighet, kan PETG, ABS, ASA, nylon eller tekniske komposittmaterialer være mer relevante. Riktig materialvalg handler om delens arbeidsmiljø, krav til fleks og tilgjengelig printerkapasitet.
For stabil drift lønner det seg å standardisere på noen få TPU-hardheter, dokumentere fungerende profiler og holde materialet tørt. Da blir TPU et praktisk lagerprodukt for fleksible komponenter når produksjonen trenger deler som tåler mer enn stiv plast.
Gå tilbage