


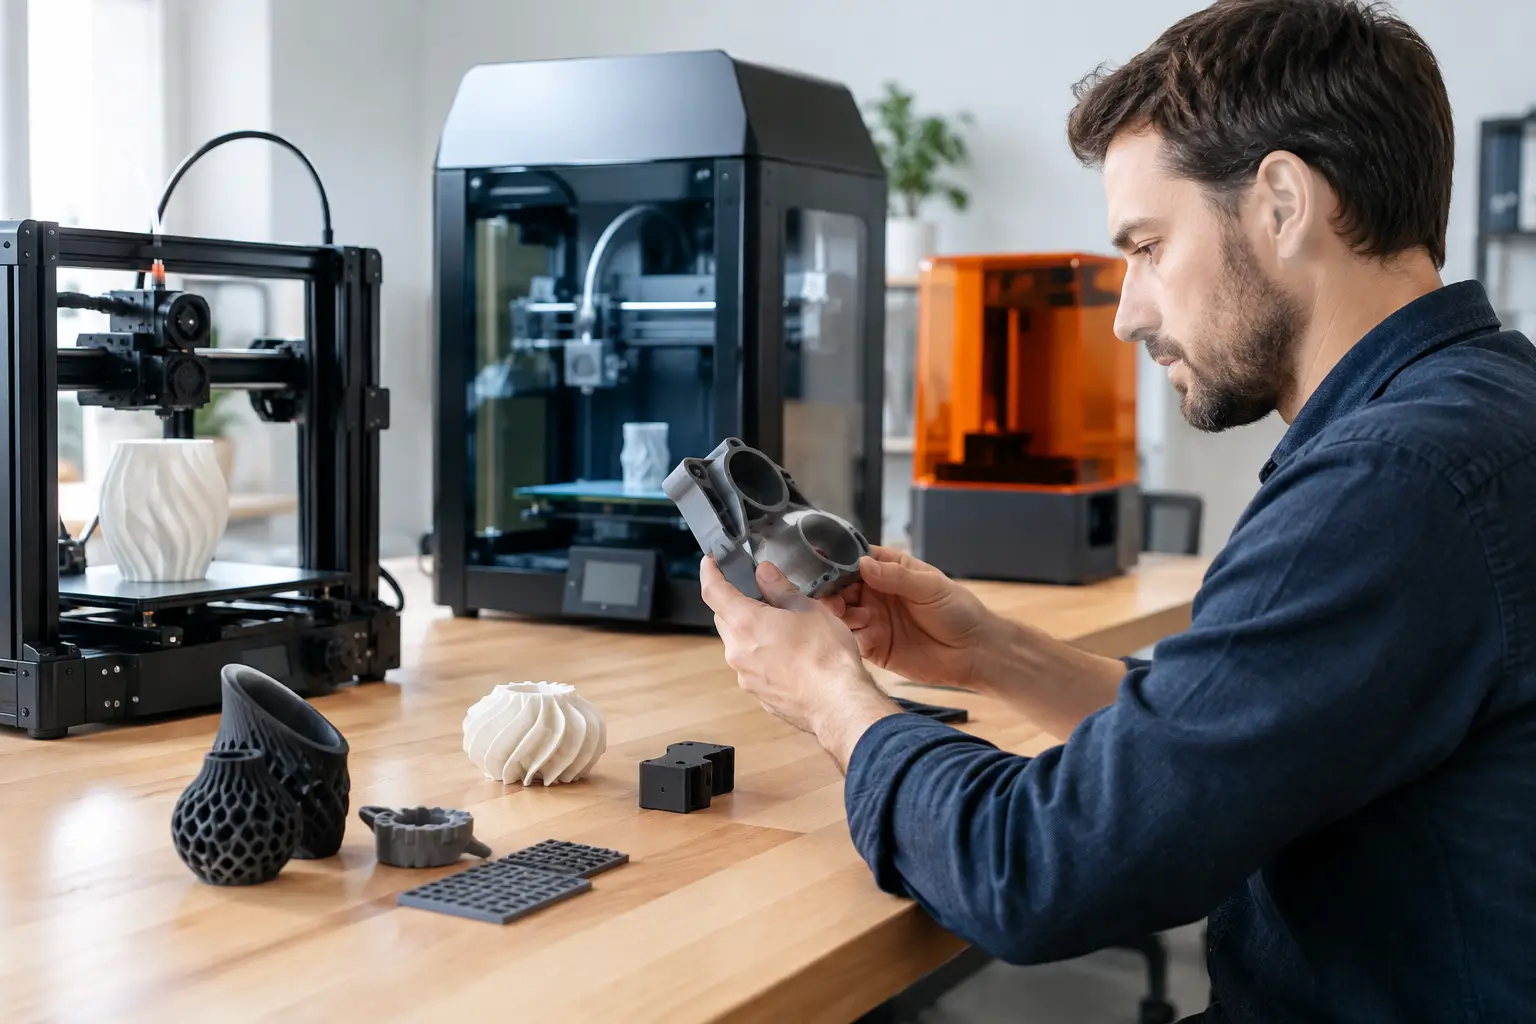
Når verkstedet søker etter «3d skriver», handler valget sjelden bare om å få den største byggeflaten eller den laveste maskinprisen. For profesjonell bruk er en 3D-skriver en produksjonsenhet som skal levere deler med riktig kvalitet, innenfor en forutsigbar tidsramme og med materialer som passer oppdragene dere faktisk får inn.
For skiltmakere, reklameprodusenter, makerspaces, skoler og industrielle verksteder kan 3D-print gi raskere prototyping, kortere leveringstid på spesialdeler og bedre kontroll over små serier. Men gevinsten kommer først når maskin, filament, programvare og etterbehandling er valgt som én samlet produksjonsflyt.
Start med det dere skal produsere
Den vanligste feilen ved kjøp av 3D-skriver er å velge ut fra enkeltspesifikasjoner uten å definere bruksområdet. En maskin som fungerer godt til figurer og visuelle modeller, er ikke nødvendigvis riktig for jigger, kapslinger, monteringsbraketter eller deler som skal tåle varme, belastning og utendørs bruk.
Tenk derfor gjennom hvilke produkter som skal inn i produksjonen. Mange virksomheter bruker 3D-print til prototyper før laserbearbeiding eller serieproduksjon. Andre produserer hjelpemidler til eget verksted, som maler, holdere, føringer og verktøyoppsett. I skilt- og dekorarbeid kan teknologien brukes til bokstavprøver, spesialfester, displaykomponenter, avstandsstykker og kundetilpassede elementer som er lite lønnsomme å frese eller bestille eksternt i små antall.
Volum er også avgjørende. En stor byggeflate virker fleksibel, men gir ikke alltid høyest kapasitet. Dersom dere hovedsakelig produserer små komponenter, kan flere mindre maskiner være bedre enn én stor. Da kan én jobb kjøres videre mens en annen maskin brukes til hasteleveranser, testprint eller en ny materialtype. Redundans er ofte verdifullt når leveringstiden er knapp.
Velg 3D-skriver etter teknologi og produksjonskrav
For de fleste verksteder er filamentbasert FDM- eller FFF-print det naturlige utgangspunktet. Teknologien er kostnadseffektiv, har et stort materialutvalg og passer godt til funksjonelle deler, prototyper og produksjon i små serier. Den er også enkel å bygge inn i et eksisterende miljø med skjæreplotter, laserkutter, varmepresse og andre produksjonsmaskiner.
Resinbaserte maskiner kan være riktig når dere trenger svært fine detaljer, glatte flater eller små presisjonsmodeller. Samtidig krever resin mer håndtering etter print, inkludert vasking, herding og forsvarlig behandling av forbruksmateriell. For en produksjonsavdeling der tempo, rene arbeidsflater og enkel drift står høyt, er dette en reell avveiing.
Ved valg av FDM-maskin bør dere se på mer enn laghøyde og oppgitt utskriftsfart. Et lukket kammer kan være nødvendig for materialer som ABS, ASA, nylon og enkelte karbonfiberforsterkede filamenter. Oppvarmet byggeplate er standard på mange modeller, men temperaturkapasiteten påvirker hvilke materialer som kan brukes stabilt. Et godt filtreringssystem kan også være relevant dersom maskinen står nær ansatte eller brukes kontinuerlig i et mindre produksjonslokale.
Automatisk nivåjustering av byggeplaten sparer tid, men erstatter ikke rutiner. Stabil første lag, rengjort byggeplate og riktig profil i slicer-programmet er fortsatt grunnlaget for gode resultater. Maskiner med filamentovervåking, kamera, fjernstyring og varsling ved feil kan redusere svinn, særlig på lange jobber som går utenfor normal arbeidstid.
Hastighet må vurderes sammen med kvalitet
Høy utskriftshastighet er attraktivt, men raske bevegelser stiller høyere krav til maskinens mekanikk, kjøling og materialprofil. En rask maskin med feil innstillinger kan gi dårlig overflate, svake lagbindinger og dimensjonsavvik. For funksjonelle deler er det ofte mer lønnsomt å bruke en stabil profil som gir jevn kvalitet enn å presse hver jobb til maksimal hastighet.
Se også på hvor lang tid operatøren bruker rundt selve printen. Hvis en maskin krever mye manuell kalibrering, hyppig demontering av fastsittende deler eller komplisert filamentbytte, spiser det av gevinsten. Den reelle produksjonstiden er tiden fra CAD-fil til ferdig, kontrollert del - ikke bare tiden som vises på skjermen mens dysen beveger seg.
Filamentet avgjør hva delen tåler
Filament er ikke bare en forbruksvare. Det er råmaterialet som bestemmer styrke, temperaturbestandighet, finish, kjemikalieresistens og levetid. Å velge riktig materiale fra starten reduserer feilprint og unødvendige materialtester.
PLA er enkelt å printe, har lav krymping og passer godt til modeller, innendørs displaydeler og visuelle prototyper. For deler som skal tåle mekanisk bruk over tid, er PETG ofte et mer aktuelt alternativ. PETG kombinerer god styrke med bedre slagfasthet og fuktmotstand enn PLA, og brukes ofte til kapslinger, braketter og praktiske verksteddeler.
ASA passer godt til utendørs komponenter fordi materialet tåler UV-eksponering bedre enn mange standardfilamenter. ABS kan være aktuelt for tekniske deler, men krever normalt mer kontroll på temperatur og trekk i printmiljøet. TPU brukes til fleksible komponenter, mens nylon og fiberforsterkede materialer kan være aktuelle når delen har tydelige krav til slitestyrke og mekanisk belastning.
Materialvalget påvirker også maskinens behov. Slitende filamenter med karbonfiber, glassfiber eller andre fyllstoffer krever normalt en mer slitesterk dyse enn messing. Tørre filamenter er spesielt viktig for materialer som nylon og PETG. Fukt i spolen kan gi bobler, svakere lag og ujevn overflate. Filamenttørker, oppbevaring i tørre bokser og konsekvent merking av åpne spoler er små tiltak som gir bedre produksjonskontroll.
Regn på hele driften, ikke bare innkjøpsprisen
En rimelig 3D-skriver kan være et godt kjøp dersom den passer produksjonen. Men lav maskinpris hjelper lite hvis utskriftene feiler ofte, reservedeler er vanskelige å få tak i eller maskinen begrenser dere til materialer som ikke holder til sluttbruken.
Beregningen bør inkludere filamentforbruk, dyser, byggeplater, lim eller andre vedheftsmidler, vedlikehold og tid brukt av operatør. Ta også med etterarbeid som fjerning av støttestrukturer, sliping, liming, innsetting av gjengeinnsatser eller lakkering. På enkelte deler er dette ubetydelig. På andre deler kan etterarbeidet være den største kostnaden.
Det er fornuftig å standardisere rundt noen få filamenttyper, farger og dysetyper når produksjonen øker. Da blir lagerholdet enklere, profilene mer forutsigbare og gjenbestilling raskere. Samtidig bør dere ha kritiske slitedeler tilgjengelig. En ekstra dyse, termistor, varmeelement, byggeplate og reservedel til ekstruderen kan være rimelige sammenlignet med kostnaden ved å stanse en leveranse.
Bygg en repeterbar arbeidsflyt
Selv en god maskin leverer varierende resultater uten faste arbeidsrutiner. Start med godkjente slicer-profiler for hvert materiale og hver dysedimensjon. Gi filene tydelige navn, slik at operatøren ser materialtype, laghøyde, antall eksemplarer og eventuelle innstillinger for styrke.
For funksjonelle produkter bør dere definere krav før produksjon. Det kan være mål med toleranser, ønsket veggtykkelse, fyllgrad, orientering på byggeplaten og krav til overflate. En del som printes stående kan få en annen styrke enn den samme delen printet liggende. Dette er særlig relevant for fester, hengsler og komponenter som belastes i én bestemt retning.
Kvalitetskontroll trenger ikke være komplisert, men den må være konsekvent. Kontroller første lag på nye jobber, mål kritiske dimensjoner med skyvelære og test innfesting før dere kjører en større serie. Dokumenter også vellykkede profiler. Når en kunde bestiller samme del på nytt, skal dere kunne produsere den uten å starte testen fra null.
Når bør dere oppgradere kapasiteten?
Oppgradering er aktuelt når ventetid på maskinen begynner å forsinke leveranser, når dere stadig avviser oppdrag på grunn av materialbegrensninger, eller når feilprint tar for stor del av kapasiteten. Neste steg trenger ikke alltid være en dyrere enkeltmaskin. En ekstra maskin med samme plattform kan gjøre det enklere å bruke etablerte profiler, deler og filamentlager.
Dersom dere skal ta betalt for ferdige 3D-printede produkter, bør kapasiteten planlegges med margin. Kundene vurderer ikke bare detaljkvaliteten. De vurderer om dere leverer når dere lover, om delene er like fra gang til gang, og om dere kan håndtere en ny bestilling uten lang oppstartstid.
Skilt-produksjon.no kan være et praktisk utgangspunkt når dere vil samle 3D-skriver, filament, tilbehør og slitedeler i samme innkjøpsflyt. Velg likevel maskinen ut fra produksjonskravet først. Den riktige løsningen er den som gir dere færre avbrudd, mindre svinn og deler dere trygt kan levere videre.
Gå tilbage