
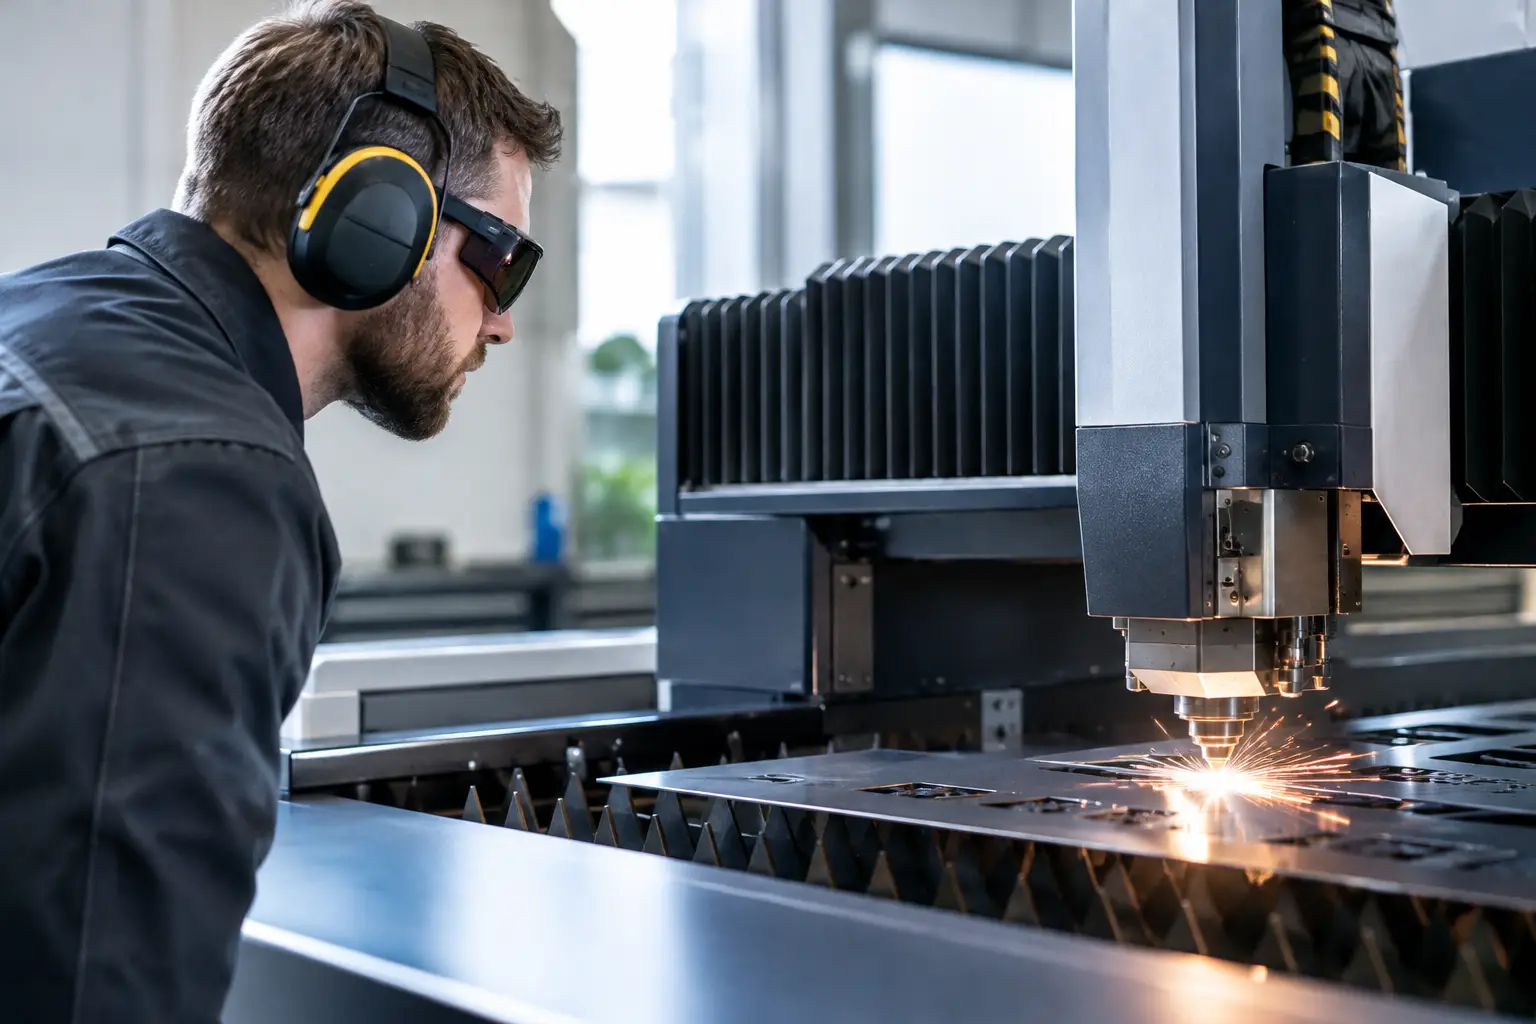
En laserkutter kan produsere presise skilt, prototyper, dekor og gravering med høy kapasitet. Samtidig er sikkerhet ved laserskjæring en forutsetning for at produksjonen skal være lønnsom over tid. Røyk, feil materialvalg, flammetilløp og dårlig vedlikehold gir ikke bare risiko for personell - det kan ødelegge optikk, maskin, ventilasjon og leveranseplan.
For profesjonelle verksteder handler lasersikkerhet derfor ikke om én enkelt sikkerhetsfunksjon. Det handler om å velge riktig maskinoppsett, håndtere materialene riktig og etablere rutiner som fungerer når tempoet er høyt.
Start med riktig maskinoppsett
En lukket laserkutter med sikkerhetsdeksel og dørsikring er et godt utgangspunkt. Dørsikringen skal stoppe laserstrålen når dekselet åpnes, og den må aldri kobles ut for å gjøre justeringer eller for å få plass til et større emne. Å omgå en sikkerhetsfunksjon kan virke effektivt i øyeblikket, men gjør arbeidsoperasjonen vesentlig farligere og kan gi kostbar skade på utstyret.
Maskinen bør stå stabilt, med fri plass rundt kabinett, strømtilkobling og avtrekk. Et støvete hjørne i et flerbruksverksted er sjelden et godt sted for laserproduksjon. Støv og avkapp samler seg i maskinen, påvirker luftstrømmen og øker risikoen for antennelse. Plasser derfor laseren i en definert produksjonssone, adskilt fra sliping, sveising og annen aktivitet som gir mye partikler eller gnister.
Riktig strømforsyning er også en del av driftsikkerheten. Følg maskinens spesifikasjon for sikring, jordet uttak og eventuell separat kurs. Store lasere, kjølere og avsug kan ha betydelig samlet effektbehov. En tilfeldig skjøteledning eller overbelastet kurs er en unødvendig svakhet i et produksjonsoppsett.
CO2-laser og fiberlaser krever ulike vurderinger
CO2-lasere brukes ofte til akryl, tre, kartong, tekstil, gummi og en rekke organiske materialer. Fiberlasere er normalt valgt for merking og gravering i metall, og har andre krav til prosess, refleksjon og verneutstyr. Sikkerhetsprinsippet er likevel det samme: Bruk maskinen med lukket kabinett, følg produsentens materialanbefalinger og sørg for at alle som bruker utstyret kjenner maskinens stoppfunksjoner.
Ved service, justering av strålebane eller arbeid på åpen maskin må arbeidet utføres etter maskinleverandørens prosedyrer. Dette er ikke en vanlig produksjonsoppgave. Særlig ved usynlig laserstråling kan øyeskader oppstå raskt, og feil vernebriller gir en falsk trygghet. Briller skal være spesifisert for riktig lasertype og bølgelengde, ikke bare være merket som generelle laserbriller.
Materialkontroll er kjernen i sikkerhet ved laserskjæring
Materialet bestemmer både kuttkvalitet, røykutvikling og risiko. Før en ny plate, folie, tekstil eller laminat settes i maskinen, må dere vite nøyaktig hva produktet består av. Navnet på materialet er ikke alltid nok. To plater som begge markedsføres som plast, kan ha helt ulike tilsetninger, overflater eller limlag.
PVC og vinyl skal ikke laserskjæres. Ved oppvarming kan slike materialer utvikle korrosive og helseskadelige gasser. Gassene kan også angripe speil, linser, mekaniske komponenter og avtrekksanlegg. Dette gjelder blant annet mange vinylfolier, enkelte skumplater og materialer med PVC-baserte belegg.
Vær også forsiktig med ukjente kompositter, trykkimpregnert tre, materialer med halogenholdige flammehemmere, glassfiberforsterkede plater og produkter med uidentifisert lim. Når datablad eller tydelig materialinformasjon mangler, skal materialet ikke testes i laseren som en snarvei.
Følgende materialgrupper bør ha en fast kontroll før produksjon:
- Plastplater, folier og laminater med belegg, lim eller ukjent polymerblanding.
- Gummi, skum og pakningsmaterialer der kjemisk sammensetning varierer mellom leverandører.
- Treplater som MDF, kryssfiner og finer, særlig når limtype og overflatebehandling er ukjent.
- Tekstiler og kunstskinn med coating, transferrester eller flammehemmende behandling.
- Resirkulerte plater og restmaterialer uten sporbar produktdokumentasjon.
Oppbevar gjerne godkjente materialer merket med produktnavn, leverandør og anbefalt laserprofil. Da reduserer dere feil når flere operatører deler maskin eller når rester tas frem flere måneder senere. For et verksted med gjentakende produksjon er dette en enkel måte å sikre både jevn kvalitet og tryggere drift.
Avsug skal fjerne røyk, ikke bare lukt
Laserbearbeiding produserer røyk, partikler og gasser. Et godt avsug er derfor produksjonsutstyr, ikke ekstrautstyr. Avsuget må ha nok kapasitet til maskinens arbeidsområde, materialtypen og den faktiske belastningen i produksjonen. En liten vifte kan fungere ved gravering av enkel finer, men være utilstrekkelig ved kontinuerlig skjæring av akryl eller MDF.
Luftveien må planlegges fra maskin til utslipp eller filtreringsløsning. Lange slanger, skarpe bend, lekkasjer og fulle filtre reduserer effekten. Hvis røyken blir stående i kabinettet, får dere ofte sot på emnet, dårligere gravering, mer avleiring på optikken og sterkere lukt i lokalet. Dette er tegn på at avsuget må kontrolleres, ikke noe operatøren skal kompensere for ved å åpne dekselet raskere etter jobb.
Filtrering kan være aktuelt der direkte avtrekk ikke er mulig, men filterløsningen må være dimensjonert for materialene dere faktisk bearbeider. Filtre har begrenset kapasitet og krever dokumenterte skifteintervaller. Aktivt kull reduserer enkelte lukt- og gasskomponenter, men erstatter ikke riktig materialvalg eller tilstrekkelig luftmengde.
Brannforebygging må være en aktiv rutine
Tre, papp, akryl, tekstil og enkelte gummityper kan antennes under skjæring. Air assist reduserer flammer og holder skjæresonen renere, men fjerner ikke brannrisikoen. Særlig små detaljer, tynne rester og deler som ligger tett kan gløde eller ta fyr etter at laserhodet har passert.
La aldri en aktiv laserjobb stå uten tilsyn. Dette gjelder også ved lange jobber som har kjørt problemfritt mange ganger tidligere. Materialpartier varierer, fokus kan endre seg, og avkapp kan flytte seg. Operatøren må kunne stoppe maskinen umiddelbart og ha egnet slokkeutstyr lett tilgjengelig.
Brannslukker, brannteppe og nødstopp skal være synlige og tilgjengelige uten at noen må flytte materialstabler. Hvilket slokkemiddel som passer best, avhenger av maskin, lokale og virksomhetens brannrutiner. Det avgjørende er at ansatte får opplæring, og at utstyret kontrolleres som en del av ordinært HMS-arbeid.
Rengjøring er et av de mest lønnsomme forebyggende tiltakene. Fjern avkapp fra kuttebordet, tøm oppsamlingsskuffer og vask bort sot fra områder der det bygger seg opp. Kontroller også at air assist faktisk leverer luft, og at kjøling, vifter og avsug starter før laserjobben begynner.
Gjør operatørrutinene enkle å følge
En god rutine må fungere på en travel produksjonsdag. Den bør være kort nok til å brukes hver gang, men konkret nok til at feil oppdages før de blir kostbare. Før oppstart bør operatøren kontrollere at materialet er godkjent, at avsug og kjøling går, at optikk og arbeidsflate er rene, og at riktig fil og laserprofil er valgt.
Testkutt er særlig viktig ved nytt materiale, ny tykkelse eller ny leveranse fra en annen produsent. Start med lav belastning på en restbit. Da kan dere kontrollere gjennomskjæring, kantkvalitet, røykutvikling og eventuelle flammer før hele platen settes i produksjon. Det sparer både materiale og maskintid.
Etabler tydelig ansvar for daglig rengjøring, ukentlig kontroll og periodisk service. Linser og speil skal rengjøres med egnede produkter og etter maskinens anvisning. Feil rengjøring kan ripe optikken eller etterlate belegg som gjør at linsen overopphetes. Slitte slanger, løse koblinger og redusert avsug må tas tak i før neste store jobb, ikke etter at kuttekvaliteten har falt.
Tenk sikkerhet som en del av kapasiteten
Når maskin, avsug, materialer og rutiner er riktig satt opp, blir laserproduksjonen mer forutsigbar. Dere får renere snitt, færre kasserte emner, mindre vedlikehold og lavere risiko for uplanlagt stans. Det er denne sammenhengen som gjør sikkerhetsarbeidet kommersielt relevant - ikke bare regelstyrt.
Før dere øker kapasiteten med ny laserkutter, nye materialer eller lengre produksjonsserier, bør sikkerhetsoppsettet vurderes på nytt. En investering i riktig avsug, godkjente materialer og faste kontrollpunkter gir bedre grunnlag for å levere presist også når ordreboken fylles opp.
Gå tilbage