
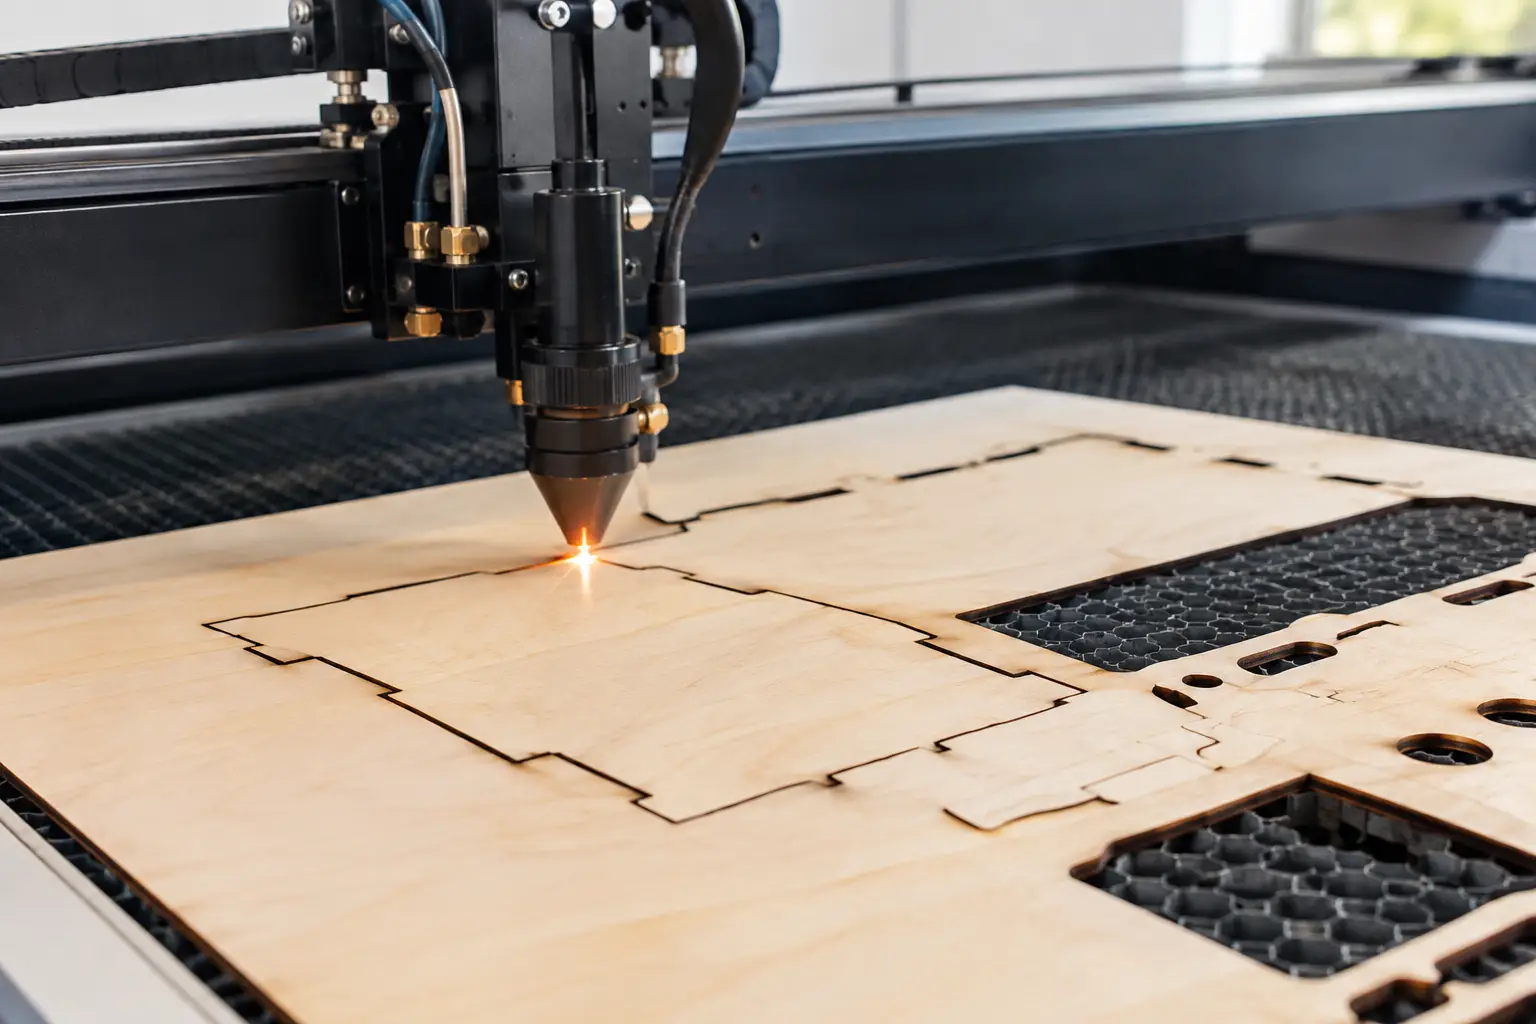
Når spørsmålet er hvilken laser kutter kryssfiner best, er svaret sjelden den rimeligste maskinen med høyest oppgitt watt-tall. For skiltprodusenter, verksteder og kreative produksjonsmiljøer handler valget om å få ren snittkant, stabil gjennomskjæring og kapasitet som holder gjennom en normal arbeidsdag. Kryssfiner er et sammensatt materiale med både trefiner, lim og kvalitetsvariasjoner. Maskinen må derfor velges ut fra det dere faktisk skal produsere.
For de fleste profesjonelle bruksområder er en CO2-laser det riktige utgangspunktet. Den kutter trebaserte plater effektivt, kan gravere detaljer og gir en langt bedre arbeidsflyt enn en diode- eller fiberlaser når produksjonen består av skilt, dekorelementer, emballasje, prototyper eller interiørdetaljer i kryssfiner.
Hvilken laser kutter kryssfiner i praksis?
En CO2-laser på 60 til 100 watt dekker mye av behovet hos mindre og mellomstore produksjonsmiljøer. Effektområdet gir god kontroll på 3 mm kryssfiner, og kan også håndtere 4 til 6 mm plater når materialet er egnet, fokus er korrekt og maskinen har tilfredsstillende avsug og luftassistanse. Skal dere kutte større serier, hyppig jobbe i 6 mm eller prioritere høyere hastighet, er 100 til 130 watt ofte et mer lønnsomt valg.
Det betyr ikke at høyest mulig effekt alltid er best. En kraftigere laser kan gi større varmeinnvirkning og bredere snitt dersom innstillingene ikke er tilpasset. Ved små detaljer, fine spor og presis gravering kan en godt konfigurert 80 watts CO2-laser gi et penere resultat enn en kraftigere maskin kjørt for hardt. Effekt må sees sammen med optikk, fokuslinse, bevegelsessystem og maskinens evne til å holde samme resultat fra første til siste plate.
Diodelasere kan være aktuelle for hobbybruk, gravering og begrensede oppgaver i tynn finer. De har imidlertid lavere reell produksjonskapasitet, bruker normalt betydelig lengre tid og stiller større krav til materialkvaliteten. Fiberlaser er svært effektiv på metall, men er ikke førstevalget for å kutte kryssfiner. For trebaserte plater er CO2-teknologi standarden i profesjonell laserbearbeiding.
Velg effekt etter platetykkelse og volum
3 mm bjørkekryssfiner er det vanligste materialet i laserskjærte produkter. Her kan en CO2-laser på rundt 60 watt fungere godt ved moderat volum. Den er relevant for mindre skilt, navneskilt, dekor, modellbygging og prototyper, forutsatt at maskinen er riktig vedlikeholdt og platen er laserkompatibel.
Ved løpende produksjon er 80 til 100 watt ofte et mer praktisk effektområde. Dere får bedre fart, mer margin i materialet og fleksibilitet til å kutte både 3 mm og tykkere plater uten at hver jobb blir en grenseøvelse. Maskinen får også mindre behov for ekstremt lave hastigheter, noe som kan redusere svidde kanter og unødvendig varmeutvikling.
For 6 mm kryssfiner, større formater og høy serieproduksjon bør dere normalt se på 100 watt eller mer. Dette er særlig relevant når en laser skal være en sentral del av produksjonen, ikke bare et supplement til andre maskiner. Høy effekt gir ikke fritak fra testing. Limlag, fuktighet, finerretning og platens tetthet kan endre kutteresultatet fra batch til batch.
En enkel tommelfingerregel er å kjøpe kapasitet for arbeidsmengden dere forventer om seks til tolv måneder, ikke bare for de første jobbene. En maskin som akkurat klarer materialet på lav hastighet, blir fort en flaskehals når ordrevolumet øker.
Kryssfinerkvaliteten avgjør mer enn mange tror
To plater merket 3 mm kryssfiner kan oppføre seg helt forskjellig i laseren. Laservennlig bjørkekryssfiner med jevne finérlag og lim tilpasset laserbearbeiding gir normalt forutsigbare kutt. Byggevarekryssfiner kan inneholde hulrom, harde limstriper og varierende lagtykkelse. Resultatet blir ujevn gjennomskjæring, flammer eller områder som må kuttes på nytt.
For produkter som skal leveres til kunde, bør materialet være en kontrollert del av produksjonsflyten. Det er kostbart å bruke tid på feil, etterkutting og pussing fordi råvaren varierer. Test derfor alltid en ny platetype med et lite prøveoppsett før den settes i serieproduksjon. Testen bør inkludere både små detaljer, rette linjer og deler med tettliggende kutt.
Vær også oppmerksom på overflatebehandling. Malt, lakkert eller laminert kryssfiner kan gi annen røykutvikling og kreve andre parametere. Materialer med ukjent plastinnhold eller belegg skal ikke kuttes før sammensetningen er avklart. Riktig materiale beskytter både sluttproduktet, optikken og arbeidsmiljøet.
Arbeidsflate er et kapasitetsvalg
Arbeidsflaten bestemmer ikke bare hvor store plater dere kan legge i maskinen. Den påvirker hvor effektivt dere kan nest’e deler, hvor ofte operatøren må flytte materialet og hvilke produkter dere kan ta inn. En mindre arbeidsflate kan være riktig for gravering, småskilt og kompakte verksteder. For produksjon av skiltplater, større dekorelementer og mange deler per plate vil en større maskin raskt betale seg i spart håndteringstid.
Maskiner med gjennommatingsmulighet er nyttige når platen er lengre enn bordet. Funksjonen gir fleksibilitet, men krever nøyaktig posisjonering mellom hver del av jobben. For repeterende produksjon gir et stort, stabilt arbeidsbord ofte en enklere og raskere rutine.
Z-bord eller motorisert høydejustering er også verdt å prioritere. Det gjør det enklere å holde korrekt fokus ved ulike platetykkelser og ved bruk av jigg. Når samme jobb skal leveres mange ganger, er jigg og faste referansepunkter en effektiv måte å redusere feil og oppstartstid på.
Avsug og luftassistanse er en del av maskinvalget
En laserkutter for kryssfiner skal aldri vurderes som en isolert maskin. Avsug, filtrering, luftassistanse og kjøling er direkte knyttet til snittkvalitet, sikkerhet og driftstid. Kryssfiner produserer røyk, sot og partikler. Uten tilstrekkelig avsug legger det seg belegg på speil og linse, kuttene blir mørkere, og arbeidsmiljøet blir dårligere.
Luftassistanse blåser røyk og flammer bort fra snittet. Det gir ofte renere kanter, mindre sot på platen og mer stabil kutting i tykkere materiale. Ved produksjon bør luftassistanse være en fast del av oppsettet, ikke ekstrautstyr som brukes av og til.
CO2-lasere med glassrør trenger dessuten stabil kjøling. En egnet vannkjøler med temperaturkontroll bidrar til jevn lasereffekt og lengre levetid på laserrøret. Vurder totalpakken fra starten: maskin, kjøling, avsug, kompressor, optikk, reservedeler og materialer. Det er dette systemet som avgjør om produksjonen flyter eller stopper ved første driftsavvik.
Innstillinger som gir et salgbart resultat
Riktig effekt og hastighet kan ikke settes én gang og glemmes. Lag et eget parameterbibliotek for hver platetype og tykkelse dere bruker. Noter effekt i prosent, hastighet, antall passeringer, fokus, luftassistanse og resultat på kantene. Da kan operatøren starte neste jobb på et dokumentert utgangspunkt i stedet for å teste fra bunnen av.
For de fleste jobber er ett rent kutt bedre enn flere passeringer. Flere passeringer kan være nødvendig på krevende materiale, men øker normalt varmebelastningen og risikoen for misfarging. Et godt fokuspunkt er like viktig som watt-tallet. Selv små avvik i fokus kan føre til at laseren nesten, men ikke helt, kutter gjennom limlaget nederst i platen.
Kuttfilen påvirker også kapasiteten. Optimaliser rekkefølgen slik at små detaljer ikke forskyver seg før konturen kuttes, og reduser unødvendige bevegelser mellom elementene. Ved mange like deler kan god nesting redusere materialsvinn merkbart. Dette er ofte en større kostnadsbesparelse enn noen få sekunder lavere kuttertider.
Sjekk dette før dere kjøper laser til kryssfiner
Før investering bør dere avklare fire forhold: hvilken platetykkelse som skal kuttes mest, hvor mange plater eller deler dere skal produsere per uke, hvilket maksimalformat dere trenger, og hvordan avsug kan installeres i lokalene. Disse fire svarene gir et langt bedre valg enn å starte med pris eller nominell laserstyrke alene.
Se også på tilgjengeligheten av slitedeler. Linser, speil, dyser og laserrør er forbruks- og servicedeler, ikke uventede kostnader. For en bedrift med leveransefrister er rask tilgang på riktige deler og kompatibelt tilbehør avgjørende. Det samme gjelder opplæring i grunnleggende vedlikehold, rengjøring av optikk og kontroll av kjølesystemet.
Hos Skilt-produksjon.no bør laser, materialer og driftstilbehør vurderes som én samlet investering. Når maskinen passer platene, volumet og arbeidsflyten deres, blir kryssfiner en forutsigbar og lønnsom produktkategori - ikke en kilde til etterarbeid og forsinkelser.
Den beste laseren er derfor den som kutter deres vanligste kryssfiner rent, raskt og repeterbart, samtidig som dere har plass til å vokse uten å bygge om hele produksjonen.
Gå tilbage