


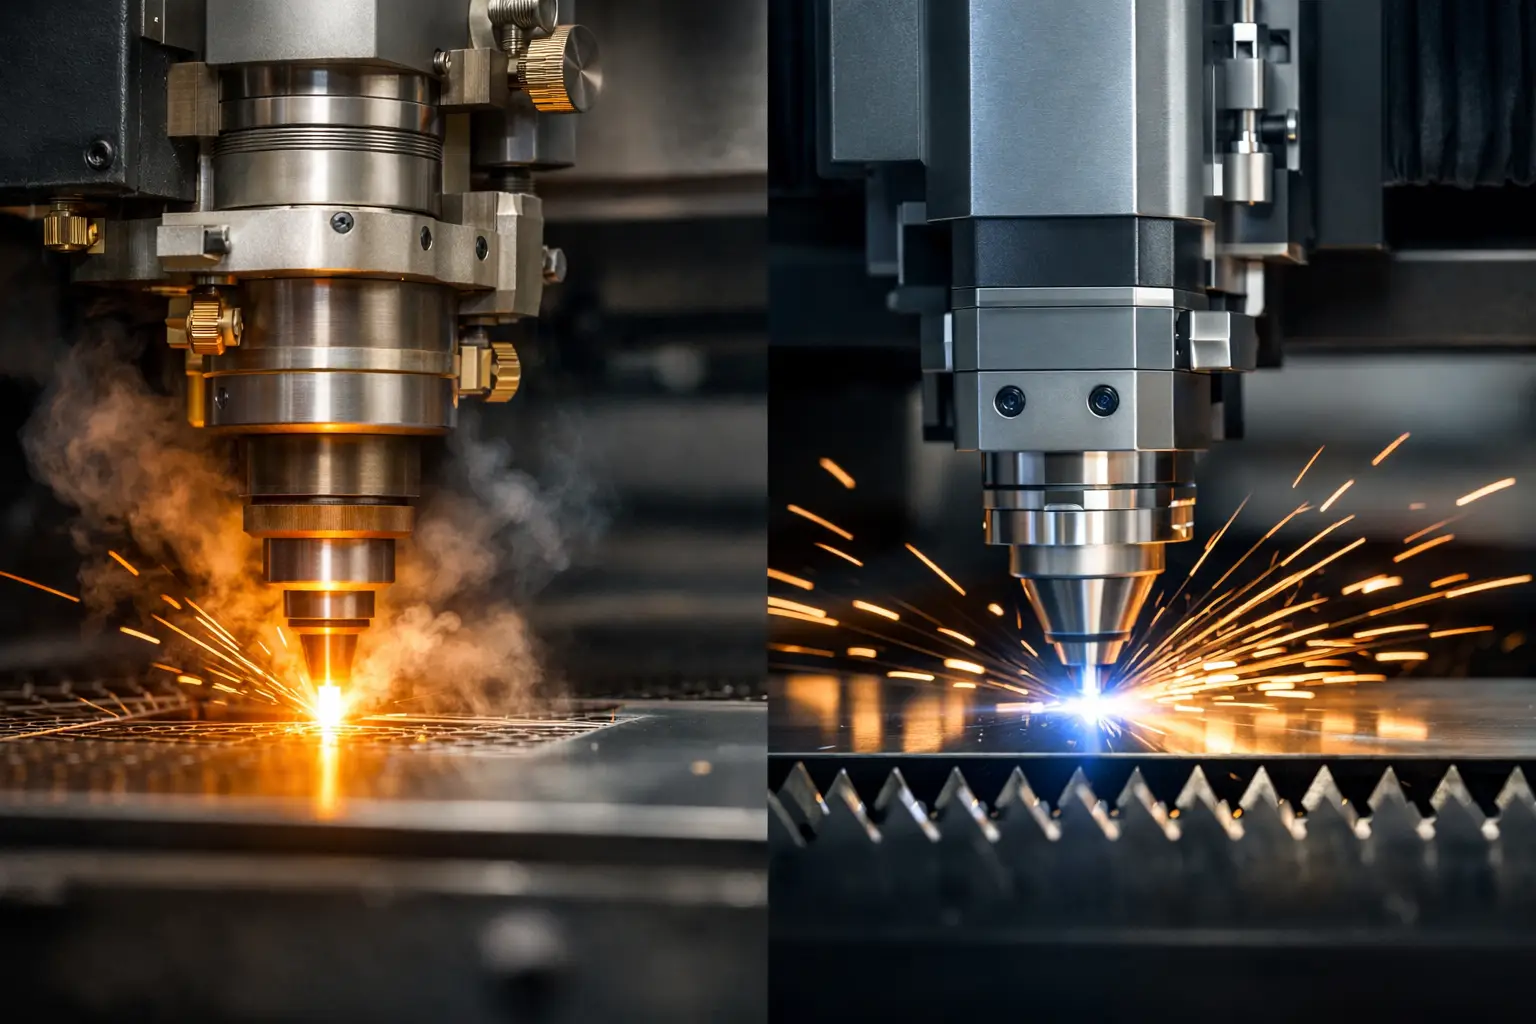
En kunde ber om graverte rustfrie stålskilt, mens neste ordre gjelder laserskåret akryl til butikkdekor. Det er her valget mellom CO2-laser versus fiberlaser blir avgjørende. Maskinene dekker ulike materialer, gir forskjellige resultater og har ulike krav til produksjonsflyt. Riktig valg handler derfor ikke bare om wattstyrke og innkjøpspris, men om hvilke jobber verkstedet faktisk skal levere hver uke.
For skiltprodusenter, reklameverksteder og virksomheter som arbeider med merking, gravering og spesialproduksjon, er laser en effektiv produksjonsteknologi. Men en fiberlaser erstatter ikke automatisk en CO2-laser, og motsatt. I mange profesjonelle miljøer er det nettopp kombinasjonen av begge som gir høyest kapasitet.
CO2-laser versus fiberlaser: Den praktiske forskjellen
En CO2-laser bruker en gassblanding som laserkilde og arbeider normalt med en bølgelengde på 10,6 mikrometer. Denne bølgelengden absorberes svært godt av organiske og ikke-metalliske materialer. Derfor er CO2-laser standardvalget for blant annet akryl, tre, MDF, papp, papir, tekstiler, gummi, lær og flere typer plast.
Fiberlaser benytter en faststoffbasert laserkilde med betydelig kortere bølgelengde, vanligvis rundt 1,06 mikrometer. Den absorberes svært effektivt av metall. Fiberlaser er derfor utviklet for rask og presis merking, gravering og i enkelte oppsett kutting i stål, rustfritt stål, aluminium, messing, kobber og andre metaller.
Forskjellen vises umiddelbart i produksjon. En CO2-laser kan gi blanke, rene snitt i støpt akryl og detaljert gravering i tre. En fiberlaser kan på sin side merke serienummer, QR-koder, logoer og tekniske data direkte i metall med høy hastighet og god kontrast. Å velge feil teknologi betyr enten svake resultater, lav hastighet eller at materialet ikke kan bearbeides i det hele tatt.
Materialene bestemmer maskinvalget
Start alltid med materiallisten, ikke med maskinen. Har dere et stort volum av akrylskilt, dørskilt, treprodukter, displaydeler, stempler, emballasjeprototyper eller tekstilapplikasjoner, er CO2-laser normalt den mest relevante løsningen. Maskinen er fleksibel for kreative produkter og visuelle overflater, og kan både skjære og gravere i samme arbeidsflyt.
CO2-laser er spesielt aktuell når kanten er en synlig del av produktet. Klar akryl får ofte en polert kant, mens farget akryl, tre og finer får et karakteristisk bearbeidet uttrykk. Resultatet påvirkes av materiale, tykkelse, fokus, luftassistanse og effekt, men teknologien gir et bredt kommersielt produktspekter fra én maskin.
Fiberlaser er rett valg når metall er hovedmaterialet. Dette gjelder merkeplater, industriskilt, maskinmerking, verktøymerking, komponentidentifikasjon, smykker, rustfrie produkter, profilartikler og metallskilt. Fiberlaseren gir permanent merking uten blekk, folie eller kjemisk etsing. Den kan også lage dype graveringer ved flere passeringer, avhengig av effekt, materialtype og ønsket dybde.
Det finnes gråsoner. Enkelte plasttyper kan merkes med fiberlaser, men resultatet varierer mye mellom farge, pigmentering og plastkvalitet. CO2-laser kan gravere lakkerte eller anodiserte metalloverflater, men er ikke en generell løsning for direkte gravering i bart metall. Hvis metallprodukter er en fast del av sortimentet, bør fiberlaser vurderes som produksjonsutstyr, ikke som et tillegg som kanskje fungerer.
PVC, vinyl og andre klorholdige materialer skal aldri bearbeides med laser. Slike materialer kan utvikle farlige gasser og skade både mennesker og maskinkomponenter. Kontroller alltid materialdatabladet før nye plater, folier eller laminater settes i maskinen.
Hastighet, kapasitet og detaljnivå
Fiberlaser er normalt raskere enn CO2-laser ved metallmerking. På større serier med små komponenter kan forskjellen være betydelig. En logo eller QR-kode som tar flere sekunder å gravere med feil teknologi, kan ofte produseres raskt og repeterbart med riktig fiberoppsett. Dette betyr lavere tidsbruk per enhet og bedre lønnsomhet når ordrene gjentar seg.
CO2-laser er likevel svært effektiv i riktig jobb. Ved skjæring av akryl, gravering av treprodukter eller produksjon av små skiltserier er den ofte det naturlige arbeidsverktøyet. Størrelsen på arbeidsbordet er viktig her. Et større bord gir plass til hele plater, flere emner samtidig og mindre håndtering mellom jobbene. For verksteder som produserer mange ulike produkter i små og mellomstore serier, kan arbeidsflate være viktigere enn ekstrem graveringshastighet.
Detaljnivået er høyt på begge teknologier, men uttrykket er ulikt. Fiberlaser gir skarp merking i metall og egner seg godt for små bokstaver, strekkoder og tekniske detaljer. CO2-laser gir fine detaljer i organiske materialer, men bredden på laserpunktet og varmeutviklingen må tilpasses materiale og motiv. For små fonter i tre eller gummi bør man teste kontrast, dybde og lesbarhet før en større produksjon settes i gang.
Driftskostnader og vedlikehold i verkstedet
Innkjøpsprisen er bare én del av regnestykket. CO2-laser har normalt flere løpende vedlikeholdspunkter. Laserrør er en slitedel, og maskinen krever god kjøling, effektiv avtrekksløsning, rene speil og korrekt justert optikk. Maskiner med glassrør har en annen kostnadsprofil enn maskiner med RF-rør, så forventet driftstid og servicebehov bør inngå i vurderingen.
Fiberlaser har vanligvis lang levetid på laserkilden og færre optiske komponenter som krever regelmessig justering. Det kan gi mindre vedlikehold og stabil drift ved høy merkekapasitet. Samtidig trenger også fiberlaser et ryddig arbeidsmiljø, riktig fokusering, kontroll av linse og sikker håndtering av røyk og partikler.
Avtrekk er ikke valgfritt for noen av teknologiene. Materialene som bearbeides avgjør hvilke partikler og gasser som oppstår, og filtrering må dimensjoneres for faktisk produksjon. Ved mye akryl, tre og gummi kreves god røykhåndtering. Ved metallmerking kan partikler fra overflatebehandling, belegg eller oksider også kreve passende avtrekk og filtre.
Regn også på klargjøringstid. En fiberlaser med roterende akse kan merke kopper, flasker, rør og sylindriske deler, men oppspenning må være repeterbar. En CO2-laser med godt arbeidsbord og riktige jigger kan produsere mange små akryldeler effektivt. Maskinen med lavest minuttpris er ikke nødvendigvis mest lønnsom hvis operatøren bruker mye tid på rigging og etterarbeid.
Når bør du velge CO2-laser?
CO2-laser passer best for virksomheter som skal kutte og gravere et bredt spekter av ikke-metalliske materialer. For skiltproduksjon er den særlig relevant for akrylskilt, gravert plastlaminat, trebaserte skilt, dekor, utstillingsmateriell, prototyper og spesialtilpassede produkter. Den er også et godt valg for tekstilapplikasjoner, gummistempler og gravering av gaveartikler i tre og lær.
Effekten må velges ut fra materialtykkelse og produksjonsvolum. En mindre maskin kan være tilstrekkelig for gravering og tynne materialer, mens regelmessig skjæring i tykkere akryl eller tre krever mer effekt, stabil kjøling og god luftassistanse. Ikke kjøp for lite kapasitet dersom leveringstid er et konkurransefortrinn i virksomheten.
Når bør du velge fiberlaser?
Fiberlaser passer for verksteder som har metallmerking som en fast eller voksende del av tilbudet. Den gir et profesjonelt resultat på produktserier der holdbarhet og sporbarhet betyr noe, eksempelvis industriskilt, skapmerking, serienummer, komponenter og verktøy. For profilprodukter og personlige metallartikler gir den også høy verdi per produksjonsminutt.
Valget av effekt påvirker hva maskinen kan gjøre effektivt. Lavere effekt kan være svært god til overflatemerking, mens høyere effekt gir bedre kapasitet til dyp gravering, enkelte fargemerkinger i rustfritt stål og mer krevende metallarbeid. Det er derfor viktig å kjøpe maskin etter reell produksjon, ikke bare etter den rimeligste inngangsmodellen.
Én maskin eller to produksjonslinjer?
For en oppstartsbedrift er det ofte riktig å velge teknologien som dekker flest eksisterende ordre. Har dere allerede salg av akrylskilt og treprodukter, bør CO2-laser komme først. Har kundebasen behov for metallmerking, maskinskilt eller industrielle komponenter, er fiberlaser normalt en bedre startinvestering.
For etablerte produksjonsmiljøer er spørsmålet ofte ikke CO2 eller fiber, men når det er lønnsomt å ha begge. Da kan akryl og tre gå på CO2-laser, mens metallskilt og komponentmerking går på fiberlaser uten å konkurrere om samme maskintid. Dette gir enklere kalkyler, færre kompromisser og bedre leveringskapasitet.
Det mest praktiske valget er maskinen som håndterer materialene dere selger mest av, med kapasitet til å levere uten flaskehalser. Kartlegg de siste ordrene, se på hvilke produkter dere ønsker å tilby neste år, og bygg laseroppsettet rundt den produksjonen dere faktisk skal tjene penger på.
Gå tilbage