


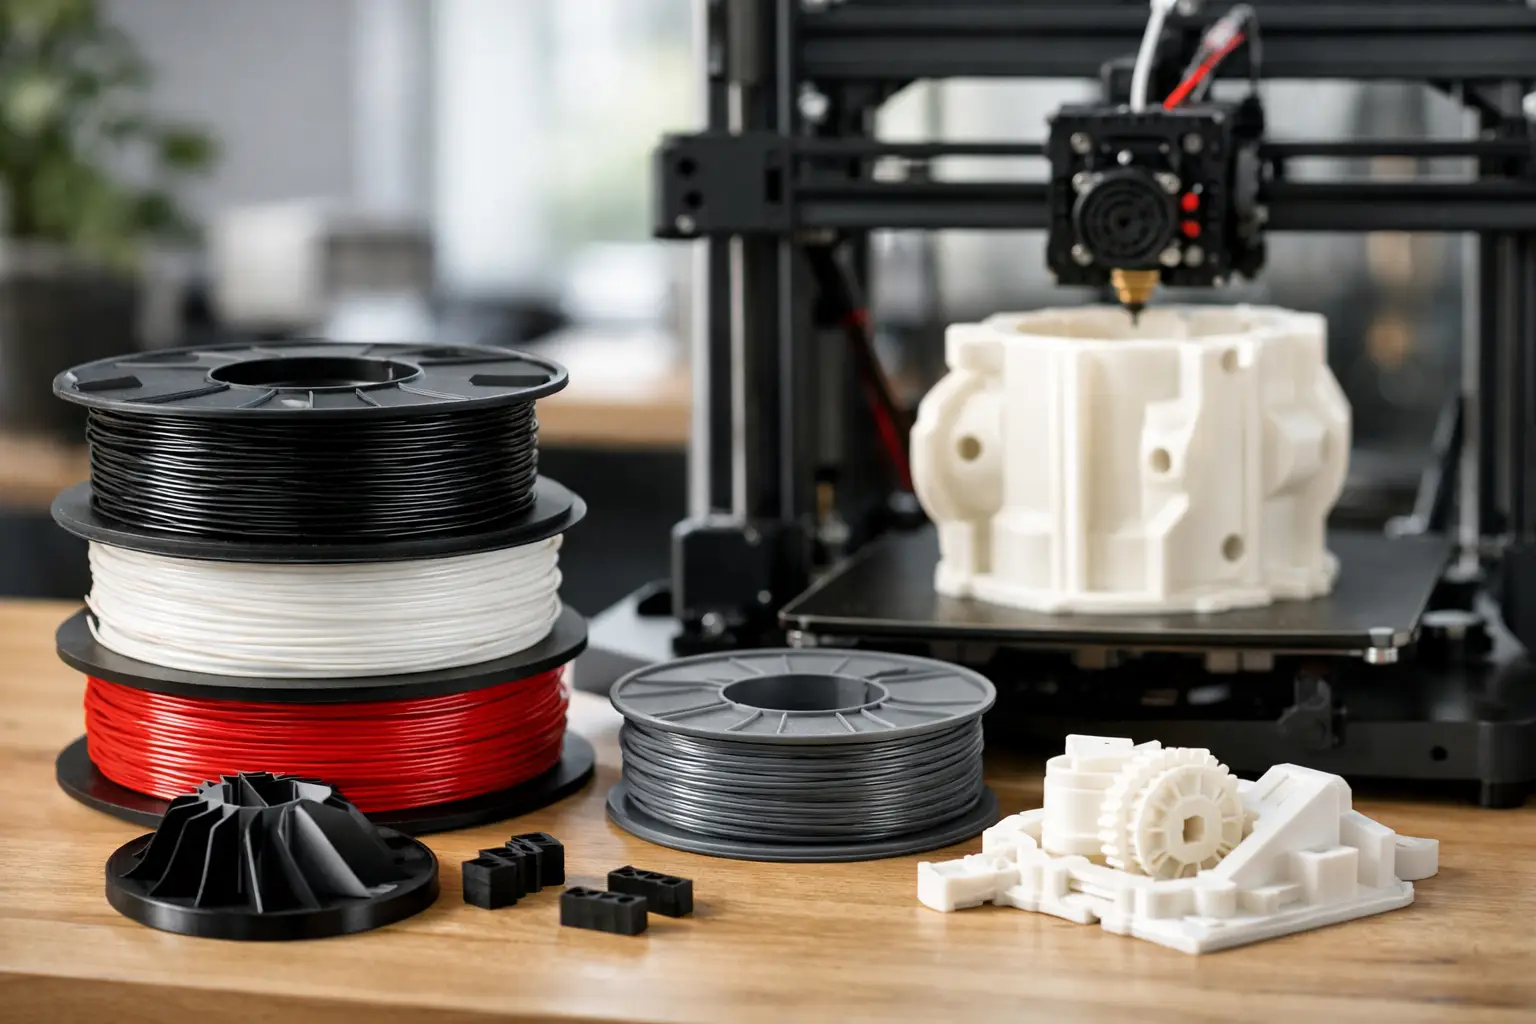
En 3D-printer som stopper midt i en jobb, et emne som slår seg fra byggeplaten eller en del med synlige lagfeil koster mer enn noen meter materiale. For verksteder, skiltprodusenter, makerspaces og andre som produserer på bestilling, er riktig 3d filament en direkte faktor for kapasitet, kvalitet og margin. Materialet skal ikke bare passe i printeren. Det må passe bruksområdet, temperaturen, ønsket finish og tempoet i produksjonen.
Filament er en løpende forbruksvare, men valget bør behandles som et produksjonsvalg. En rimelig spole kan være et godt kjøp når den gir jevn diameter, stabil mating og lite svinn. Den blir dyr når utskriftene feiler, dysen tetter seg eller medarbeideren må bruke tid på etterarbeid.
Slik velger du 3d filament til riktig jobb
Start med funksjonen delen skal ha. En enkel prototype, en monteringsjigg, et skilt, en kapsling og en komponent som skal stå utendørs har helt ulike krav. Mange utskriftsproblemer oppstår fordi materialet velges ut fra farge eller pris før bruksmiljøet er vurdert.
PLA er ofte det mest effektive valget for visuelle modeller, skilt, dekorelementer og prototyper som ikke skal utsettes for særlig varme eller mekanisk belastning. Materialet er lett å skrive ut med, gir pen overflate og passer godt når rask levering og forutsigbar finish er viktig. For en del innendørs skiltkomponenter og presentasjonsmodeller er PLA mer enn tilstrekkelig.
PETG passer bedre når delen trenger mer slagstyrke, noe fleksibilitet og bedre motstand mot fuktighet enn PLA. Det er et relevant valg for holdere, beskyttelsesdeksler, praktiske verksteddeler og komponenter som brukes regelmessig. PETG krever normalt litt mer kontroll på temperatur og kjøling, men gir en mer funksjonell del i mange produksjonsmiljøer.
ABS og ASA er aktuelle når varmebestandighet og mekaniske egenskaper veier tyngre enn enkel utskrift. ASA er særlig interessant for utendørs bruk fordi materialet tåler UV-eksponering bedre enn mange standardmaterialer. Det brukes blant annet til kapslinger, beslag og deler som skal fungere over tid i vær og temperaturvariasjoner. Begge materialene har større tendens til krymping og vridning, og krever derfor stabil temperatur rundt utskriften.
TPU er et fleksibelt filament for støtdempere, beskyttelser, pakningslignende deler og produkter der hard plast vil sprekke eller gi dårlig funksjon. Det er et spesialmateriale som stiller andre krav til mating og utskriftshastighet. Direkteekstruder fungerer ofte best, mens lange og åpne filamentbaner kan gjøre prosessen mindre stabil.
Nylon, karbonfiberforsterkede materialer og andre tekniske filamenttyper er aktuelle når belastning, stivhet eller slitestyrke er hovedkravet. Her må printeren være tilpasset oppgaven. Slitesterke materialer krever gjerne herdet dyse, riktig temperaturkapasitet og god tørking før bruk. For produksjonsdeler kan gevinsten være stor, men materialet løser ikke feil konstruksjon eller feil printeroppsett.
Diameter, toleranse og jevn mating
De vanligste diameterne er 1,75 mm og 2,85 mm. Disse kan ikke blandes. Kontroller alltid hvilken diameter printeren er bygget for før bestilling, og hold samme standard på tvers av maskinparken der det er mulig. Det forenkler lagerhold, reduserer feilplukk og gjør det lettere å flytte jobber mellom printere.
Diameter alene forteller heller ikke hele historien. Filament med jevn diameter og god rundhet gir stabil materialflyt gjennom ekstruder og dyse. Ujevnheter kan gi underekstrudering, variasjon i lag og i verste fall stopp i printen. Når produksjonen går kontinuerlig, er dokumentert kvalitet og konsistent oppspoling viktigere enn en liten prisforskjell per kilo.
Spolen må også fungere fysisk i maskinen. Sjekk spolediameter, bredde, senterhull og maksimal vekt i filamentholderen. På enkelte kompakte printere kan en stor spole trekke ujevnt eller komme borti kabinettet. En enkel spoleholder eller ekstern løsning kan være nok, men dette bør være avklart før en produksjonsjobb settes i gang.
Fukt er en vanlig årsak til dårlig utskrift
Mange filamenttyper trekker til seg fuktighet fra luften. Dette gjelder særlig nylon, TPU, PETG og flere tekniske materialer, men også PLA kan påvirkes ved lagring over tid. Når vått filament varmes opp i dysen, kan vannet fordampe og gi små bobler, spraking, ru overflate og svakere lagbinding.
I et miljø med flere åpne spoler bør filament behandles som annet følsomt produksjonsmateriale. Oppbevar uåpnede spoler tørt. Legg påbegynte spoler i tette beholdere eller poser med tørkemiddel, og vurder filamenttørker for materialer som brukes jevnlig. Dette er særlig nyttig når en del har lang printtid og høy materialkostnad.
Tørking må tilpasses typen filament. For høy temperatur kan deformere spolen eller materialet, mens for lav temperatur gir liten effekt. Følg anbefalt tørketemperatur for materialet, og hold fuktfølsomme spoler beskyttet også etter tørking. Å tørke en spole og deretter la den stå åpen på verkstedet løser sjelden problemet lenge.
Innstillinger som må følge materialet
Et godt filament gir ikke automatisk en god utskrift. Dysetemperatur, byggetemperatur, vifte, hastighet, retraksjon og første lag må være tilpasset materialet og printeren. Leverandørens anbefalte intervall er et godt utgangspunkt, men optimal innstilling avhenger av dyse, kabinett, utskriftshastighet og modellgeometri.
Første lag er ofte avgjørende. Riktig avstand mellom dyse og byggeplate, ren overflate og korrekt temperatur reduserer risikoen for at modellen løsner eller vrir seg. PLA er normalt enklere her enn ABS og ASA. Ved utskrift av store flate deler i ABS eller ASA er lukket kammer, stabil romtemperatur og eventuelt brim ofte nødvendig for å kontrollere krymping.
Høyere utskriftshastighet er ikke alltid mer lønnsomt. Når gjennomstrømningen øker, må smeltekapasiteten i hotenden følge med. Hvis ikke blir lagene svakere, veggene ujevne og detaljene mindre presise. For deler som skal monteres, belastes eller leveres til kunde, bør kvalitet testes ved den hastigheten som faktisk skal brukes i produksjon.
Planlegg filament som en del av produksjonsflyten
For en enkelt hobbyprint er det enkelt å velge en tilfeldig farge fra hyllen. I kommersiell drift bør filament organiseres etter type, diameter, farge, restmengde og maskinkompatibilitet. Da blir det enklere å kalkulere materialforbruk, planlegge jobber og unngå at en lang utskrift stopper fordi spolen går tom.
Beregn forbruket fra sliceren, men legg inn sikkerhetsmargin. Støttestrukturer, brim, purgetårn og feilprint bruker også materiale. Ved flerfargeutskrift eller systemer med automatisk filamentbytte kan avfallsmengden bli vesentlig høyere enn selve modellvekten. Det må inn i kalkylen når du priser prototyper, småserier og spesialdeler.
Det er også smart å standardisere et begrenset grunnsortiment. Mange produksjonsmiljøer kommer langt med PLA i vanlige farger, PETG for funksjonelle deler, ASA for utendørs bruk og TPU til fleksible komponenter. Tekniske materialer kan tas inn til konkrete behov, forutsatt at printer, dyse og tørkeløsning er klare. Et standardisert lager gir raskere gjenbestilling og mindre risiko for at feil materiale havner i feil jobb.
Velg farge og finish ut fra leveransen
Fargen påvirker både uttrykk og produksjonskontroll. Svart, hvitt, grått og naturfarget filament er praktiske basisvalg for prototyper, jigger og komponenter som senere skal overflatebehandles. Sterke farger fungerer godt for skilt, merking og produkter der delen skal være synlig uten maling eller foliering.
Matt filament skjuler ofte laglinjer bedre enn blanke varianter, mens silke- og metalliske effekter kan løfte et visuelt produkt, men samtidig fremheve variasjoner i temperatur og hastighet. Hvis deler skal limes, lakkeres, folieres eller kombineres med tekstiltrykk, gravering eller andre produksjonsmetoder, bør overflate og materiale testes i liten skala først.
Når standardfilament ikke er nok
Et produksjonsbehov kan se enkelt ut på tegningen, men ha krevende krav i praksis. En brakett som står i sollys, en del nær varme, en jigg som brukes hundrevis av ganger eller en komponent som møter kjemikalier, trenger mer enn vanlig PLA. Da bør materialvalget dokumenteres før produksjonen starter.
Vurder temperatur, UV, fukt, kjemisk eksponering, mekanisk belastning, toleranser og forventet levetid. Tenk også på etterarbeid. Noen materialer er enklere å slipe, lime eller maskinbearbeide enn andre. Dersom delen inngår i et produkt med leveransekrav, er det ofte mer lønnsomt å teste to eller tre filamenttyper enn å bruke tid på å få ett uegnet materiale til å fungere.
Skilt-produksjon.no kan være en praktisk kilde når du skal samle 3D-printer, filament, dyser, byggeplater og tilbehør i samme innkjøp. Det gjør det enklere å bygge en løsning der maskin og forbruksmateriell faktisk er tilpasset hverandre.
Den beste spolen er ikke nødvendigvis den med lavest kilopris. Velg filamentet som gir riktig egenskap, stabil utskrift og minst mulig etterarbeid for jobben du skal levere. Da blir 3D-printeren et mer forutsigbart produksjonsverktøy, ikke en maskin som krever feilsøking hver gang en ny ordre kommer inn.
Gå tilbage